Gyors válasz: PEEK vs PTFE csövek orvosi eszközökhöz A PEEK csövek és a PTFE csövek az orvostechnikai eszközök tervezésének különböző szerepeire alkalmasak, nem pedig egymás közvetlen helyettesítésére. A PEEK cső nagyobb mechanikai szilárdságot, nagyobb merevséget és stabil teljesítményt nyújt 250°C feletti hőmérsékleten , így kiválóan alkalmas szerkezeti elemekhez és ismételt magas hőmérsékletű sterilizáláshoz, míg a PTFE-csövek alacsonyabb súrlódási együtthatót és nagyobb rugalmasságot kínálnak, így a katéter- és vezetődrót-alkalmazások kenőanyagos belső béléseinek előnyben részesített anyaga. Ez az útmutató összehasonlítja orvosi PEEK cső PTFE-vel és poliimiddel szemben a szilárdság, a hőmérséklet-állóság és az alkalmazási illeszkedés révén, segítve az eszközmérnököket a megfelelő anyag kiválasztásában az adott csőszükséglethez. Mi van Orvosi PEEK csövek ? A PEEK vagy poliéter-éter-keton egy nagy teljesítményű, hőre lágyuló polimer, amely a nagy szilárdság és a nagy törésállóság kombinációjáról ismert. Az orvosi minőségű PEEK csöveket precíziós extrudálási eljárással állítják elő, és olyan alkalmazásokban használják, ahol a mechanikai szilárdság, a méretstabilitás és a kémiai ellenállás kombinációja szükséges egy viszonylag kis csőprofilon belül. A PEEK alapvető anyagjellemzői A nagy szilárdság és a nagy törési szilárdság kombinálva a szerkezeti csőszerepek támogatásával Stabil méretteljesítmény széles hőmérsékleti tartományban Jó kémiai stabilitás az eszközök összeszerelésénél és tisztításánál használt legtöbb oldószerrel szemben Lángállóság és kopásállóság, amely alkalmas ismételt mechanikai érintkezésre Jó biokompatibilitás, megfelelő orvosi eszközök alkalmazásaihoz A PEEK magas kristályossága az egyik fő oka a hőstabilitásnak, mivel a rendezettebb molekulaszerkezet jobban ellenáll a magasabb hőmérsékleten történő deformációnak, mint az alacsonyabb kristályosságú polimerek. stabil működés 250°C-ig . Miért használják a PEEK-et orvosi eszközökben? A PEEK-et az orvostechnikai eszközök alkatrészeihez választják, ha egy projekt olyan szerkezeti szilárdságot igényel, amelyet a szabványos fluorpolimer vagy poliamid csövek nem tudnak biztosítani, különösen az ismételt magas hőmérsékletű sterilizálást vagy mechanikai teherhordó szerepeket igénylő alkalmazásokban. Az alábbi táblázat összehasonlítja a PEEK, PTFE és poliimid csőanyagok szakítószilárdságát. Szakítószilárdság csőanyaggal (MPa) 97 MPa PEEK 231 MPa Poliimid (PI) 31 MPa PTFE Míg a poliimidnek van a legnagyobb nyers szakítószilárdsága a három anyag közül, A PEEK az erő és a szívósság határozott kombinációját kínálja ami ellenállóbbá teszi a hirtelen ütési töréssel szemben, amely tulajdonság gyakran relevánsabb, mint a szakítószilárdság önmagában az ismétlődő mechanikai igénybevételnek kitett alkatrészek esetében. A PTFE ehhez képest lényegesen puhább és rugalmasabb, ezért általában alacsony súrlódású felületi tulajdonságai miatt használják, nem pedig a szerkezeti szilárdság miatt. Hőmérsékletállóság: PEEK vs PTFE vs poliimid A hőmérsékleti teljesítmény az egyik leggyakrabban említett ok a PEEK csövek kiválasztására, különösen az ismételt autokláv sterilizálást igénylő eszközök esetében. Az alábbi vonaldiagram mindhárom anyag relatív mechanikai stabilitását mutatja növekvő hőmérsékleti tartományban. Relatív mechanikai stabilitás vs hőmérséklet (%) 100 50 0 100 C 150 C 200 C 250 C 300 C 350 C poliimid PEEK PTFE A PEEK cső végig erős mechanikai stabilitást biztosít 250°C , amely jelentős teljesítménycsökkenés nélkül támogatja az ismételt magas hőmérsékletű sterilizálási ciklusokat, ami az egyik legpraktikusabb előnye a PTFE-vel szemben. A PTFE csövek meredekebb csökkenést mutatnak, ahogy a hőmérséklet az alsó üzemi mennyezet fölé emelkedik, míg a poliimidet, bár a bemutatott legmagasabb hőmérsékleteken a legerősebb stabilitást mutatja, jellemzően más alkalmazási kategóriában használják, mivel az extrudálási és bevonási folyamata eltérő a szokásos PEEK és PTFE extrudáláshoz képest. PEEK vs PTFE vs poliimid: Teljes teljesítmény-összehasonlítás A három anyag közötti választás attól függ, hogy egy adott csőszerep esetében mely teljesítményjellemzők számítanak leginkább. Az alábbi radardiagram az egyes anyagokat öt kritérium alapján értékeli, amelyek relevánsak az orvosi csövek kiválasztásánál. PEEK vs PTFE vs poliimid Merevség Hőmérsékletállóság Kenőképesség Vékonyfalú képesség Törési szívósság PEEK PTFE poliimid A PEEK a merevség, a törési szívósság és a hőmérséklet-állóság tekintetében a legerősebb, megerősítve szerkezeti anyagként betöltött szerepét azon alkatrészek esetében, amelyeknek ellenállniuk kell a mechanikai vagy termikus igénybevétel hatására bekövetkező deformációnak. A PTFE kenőképesség tekintetében a legmagasabb pontszámot éri el széles határokkal, ezért továbbra is ez a standard választás a belső lumen felületeken, ahol a vezetődrótoknak vagy más eszközöknek minimális súrlódással kell csúszniuk. A poliimid középső helyet foglal el, különös hangsúlyt fektetve a vékonyfalú képességre és az erős hőállóságra, így jobban illeszkedik a nagyon kis átmérőjű szerkezeti alkalmazásokhoz, például a mikrokatéter tengelyekhez, ahol a PEEK tipikus falvastagsága kevésbé praktikus. Anyagtulajdonságok referenciatáblázata Az alábbi táblázat összefoglalja a három anyag általános referenciatulajdonságait a korai stádiumú anyagkiválasztás támogatása érdekében. A PEEK, PTFE és poliimid orvosi csőanyagok általános tulajdonságainak összehasonlítása Tulajdonság PEEK PTFE poliimid Hosszú távú üzemi hőmérséklet 250°C-ig 260°C-ig 350°C felett Relatív merevség Magas Alacsony Magas Súrlódási együttható Mérsékelt Nagyon alacsony Mérsékelt Tipikus falvastagság tartomány Normál vastag falú Szabványos Ultra vékony falú Biokompatibilitás Jó Jó Jó Sterilizálási és biokompatibilitási szempontok Az ismételt sterilizálási kompatibilitás gyakori döntő tényező a PEEK és a PTFE közötti választás során az újrafelhasználható vagy magas hőmérsékleten feldolgozott eszközalkatrészek esetében. A PEEK magas kristályossága és termikus stabilitása lehetővé teszi, hogy ellenálljon az ismételt autokláv sterilizálási ciklusoknak 250°C felett jelentős méreteltolódás nélkül, ami előnyt jelent az olyan újrafelhasználható műszeralkatrészek esetében, amelyek számos sterilizálási cikluson esnek át az eszköz élettartama során. A biokompatibilitás értékelését mindkét anyag esetében általában összehasonlítják ISO 10993 , az orvostechnikai eszközök biológiai értékelésének nemzetközi szabványa, amely a pácienssel érintkezésbe kerülő csövekhez kapcsolódó citotoxicitási, szenzibilizációs és irritációs vizsgálatokkal foglalkozik (Nemzetközi Szabványügyi Szervezet, ISO 10993). Mind az orvosi használatra szánt PEEK-, mind a PTFE-csöveket általában e keretrendszer szerint értékelik az eszköz integrációja előtt. Ahol az orvosi PEEK csövet alkalmazzák A PEEK csöveket számos eszközkategóriában határozzák meg, ahol a szerkezeti szilárdság és a hőstabilitás meghaladja a rendkívüli rugalmasság vagy az alacsony súrlódás szükségességét. Az alábbi táblázat felvázolja a gyakori alkalmazási területeket. Gyakori orvosi eszközök alkalmazása a PEEK katéterekhez és műszercsövekhez Eszköz kategória Elsődleges követelmény Miért van kiválasztva a PEEK? Bevezető hüvelyek Szerkezeti merevség, törésállóság Magas strength at moderate wall thickness Újrahasználható sebészeti műszer alkatrészek Ismételt autokláv sterilizálás 250°C felett stabil A katéter tengelyének alkatrészei Tolhatóság, méretstabilitás Magas strength and fracture toughness Folyadékkezelő alkatrészek Vegyi ellenállás A legtöbb oldószerrel szemben stabil Számos több anyagból álló katéter kialakításban a PEEK-et a PTFE mellett használják, nem pedig helyette, a PEEK szerkezeti támogatást nyújt egy külső vagy köztes rétegben, míg a PTFE képezi a belső lumen felületét, és egyetlen eszközben egyesíti mindkét anyag erősségeit. Egyedi PEEK csőopciók Az egyedi orvosi PEEK csőprojektek jellemzően a méretek és a feldolgozási paraméterek beállítását foglalják magukban, hogy megfeleljenek egy adott eszközkövetelménynek. A precíziós extrudált PEEK-csövek több változóra szabhatók. A belső és külső átmérő beállítása, hogy megfeleljen egy adott katéternek vagy műszerprofilnak Falvastagság beállítása a merevség és a rugalmasság egyensúlya érdekében egy adott alkalmazáshoz Felületkezelési lehetőségek a szomszédos eszközelemekkel való ragasztás támogatására Színkódolás több komponensből vagy több lumenből álló készülékegységekhez Mivel a PEEK a keménységet a szívóssággal ötvözi, az egyedi csőprojektek gyakran vékonyabb falat érhetnek el, mint ami szerkezetileg megbízható lenne egy kevésbé merev anyagból, így a mechanikai teljesítmény feláldozása nélkül támogatható a kompaktabb készülékkialakítás. Együttműködés PEEK csőgyártóval: mit kell ellenőrizni Az orvosi PEEK csövek beszerzéséhez meg kell erősíteni a beszállító extrudálási pontosságát, minőségi dokumentációját és alkalmazás-specifikus tapasztalatait, mivel a PEEK magas olvadékhőmérséklete és kristályossága megköveteli a konzisztens feldolgozást, mint sok más orvosi polimer. ISO minősítés és dokumentált minőségirányítási rendszer megerősítése Precíziós extrudálási képesség, amely megfelel a PEEK feldolgozási követelményeinek Tapasztalat egyedi PEEK extrudálás gyártásában a kívánt átmérőtartományban OEM és ODM fejlesztési munkafolyamatok támogatása, beleértve a minta iterációját a teljes gyártás előtt A Ningbo Linstant Polymer Materials Co., Ltd. 2014 óta működik professzionális OEM és ODM orvosi csövek gyártóként és szállítóként, jelenleg több mint 400 alkalmazott az orvosi polimer csövek extrudálási feldolgozási, bevonási és utófeldolgozási technológiáiban. A cég PEEK csövei olyan anyagokra épülnek, amelyek a keménységet a szívóssággal ötvözik, nagy pontosságot és stabil működést biztosítva akár 250°C , amely támogatja az ismételt sterilizálást magas hőmérsékleten. Az anyag magas kristályossága hozzájárul a jobb termikus stabilitáshoz, és a vállalat elkötelezettsége a precizitás, a biztonság és a következetes termékminőség mellett támogatja az eszközgyártókat abban, hogy szerkezeti elemeket fejlesszenek ki katéter-, műszer- és folyadékkezelési alkalmazásokhoz. Gyakran Ismételt Kérdések Q1: Mi az az orvosi PEEK cső? Az orvosi PEEK csövek poliéter-éter-ketonból, egy nagy szilárdságáról, szívósságáról és hőstabilitásáról ismert, nagy teljesítményű hőre lágyuló műanyagból készült precíziós extrudált cső. 2. kérdés: Miért használják a PEEK-et orvosi eszközökben? A PEEK-et a mechanikai szilárdság, a méretstabilitás, a vegyszerállóság és az ismételt magas hőmérsékletű sterilizálásnak való ellenálló képesség kombinációja miatt használják. 3. kérdés: A PEEK biokompatibilis? Az orvosi minőségű PEEK-et általában az ISO 10993 biológiai értékelési kritériumok szerint értékelik, és jó biológiai kompatibilitást mutat a betegekkel érintkező eszközökkel. 4. kérdés: A PEEK csövet lehet sterilizálni? Igen, a PEEK csövek ellenállnak a 250°C feletti hőmérsékletnek, ami lehetővé teszi az ismételt sterilizálást magas hőmérsékletű autokláv körülmények között jelentős méreteltolódás nélkül. Q5: PEEK vs PTFE cső, melyik a jobb? Egyik sem univerzálisan jobb: a PEEK nagyobb szilárdságot és hőállóságot, míg a PTFE kiváló kenést biztosít, így a megfelelő választás a cső szerepétől függ. 6. kérdés: PEEK vs poliimid, mi a különbség? poliimid supports thinner walls and higher short-term temperature resistance, while PEEK offers greater fracture toughness and rigidity at standard wall thicknesses. 7. kérdés: Mire használják a PEEK-et az orvosi eszközökben? A PEEK-et bevezetőhüvelyekben, újrafelhasználható sebészeti műszeralkatrészekben, katéterszárrészekben és vegyi ellenállást igénylő folyadékkezelő alkatrészekben használják. 8. kérdés: Miért használják a PEEK-et a katéterekben? A PEEK szerkezeti támogatást és méretstabilitást biztosít a katéter tengelyének alkatrészeiben, gyakran PTFE-vel párosítva a kenős belső lumenfelület érdekében.


-
23Jul-2026PEEK vs PTFE csövek: melyik a jobb az orvosi eszközök számára?

-
16Jul-2026Mi az az orvosi léggömbcső? Teljes útmutató (2026)Gyors válasz: Mi Orvosi ballon csövek Van és miért számít Az orvosi balloncső egy precíziósan extrudált polimer cső, amelyet egy ballontágító katéter ballontestének kialakítására használnak, és falának konzisztenciája közvetlenül meghatározza, hogy a ballon hogyan fújódik fel, tágul, és hogyan tartja meg a nyomást az érrendszerben. A csőtűrés, a fal koncentrikussága és a rétegfelépítés az a három tényező, amely a legközvetlenebbül befolyásolja a ballon teljesítményét , mivel a falvastagság kis eltérései is egyenetlen tágulást vagy idő előtti meghibásodást okozhatnak nyomás alatt. Ez az útmutató elmagyarázza, hogyan orvosi ballon csövek megtervezték, hogyan különböznek a megfelelő és nem megfelelő konstrukciók, és milyen specifikációkra kell hivatkozniuk az eszközmérnököknek, amikor ballonkatéter csövet vásárolnak egy új vagy meglévő eszköz kialakításához. Mi az az orvosi léggömbcső? A balloncső egy speciális extrudált cső, amely fúvási folyamat után a ballonkatéter felfújható ballonszegmensét képezi. A szokásos katétercsővel ellentétben a balloncsövet úgy kell megtervezni, hogy egy meghatározott felfújási nyomás mellett előreláthatóan a célátmérőig táguljon, majd leeresztéskor visszatérjen eredeti profiljához, miközben a teljes kerülete mentén egyenletes falvastagságot kell tartani. A balloncsövek legfontosabb minőségi jellemzői Szűk mérettűrés a léggömb kiszámítható kitágulása érdekében Jó koncentrikusság, ami azt jelenti, hogy a belső és a külső falak egyenletesen középpontban maradnak Alacsony ellipticitás, ami azt jelenti, hogy a cső keresztmetszete a valódi kör közelében marad Konzisztens nyúlási tulajdonságok az egyenletes fúvási eredmények támogatása érdekében Megbízható felszakítási nyomásteljesítmény, amely megfelel a tervezett eljárásnak Mivel a balloncsövek tűréshatárait gyakran betartják ±0,01 mm-en belül , az extrudálási folyamat szigorúan szabályozott olvadékhőmérsékletet, húzási sebességet és hűtési feltételeket igényel, ezért a balloncsövek gyártását jellemzően az orvosi polimer extrudáláson belüli külön specialitásként kezelik. Mi az a léggömb-megfelelőség és miért számít? A ballon megfelelősége azt írja le, hogy mennyit változik a ballon átmérője a felfújási nyomás növekedésével. Ezt a viselkedést nagymértékben meghatározza a balloncsövekben használt polimer anyag, és az anyag feldolgozása a fúvóformázás során. A megfelelőség megértése segít az eszközmérnököknek abban, hogy a ballon anyagát a tervezett klinikai funkcióhoz igazítsák, legyen szó gyengéd értágításról vagy precíz stent behelyezésről. Megfelelő vs félig megfelelő vs nem megfelelő Átmérő növekedés Feltörési nyomás Méretpontosság Rugalmasság Falvékonyság Megfelelő Nem megfelelő Félig kompatibilis Az előírásoknak megfelelő balloncsövek, amelyek jellemzően lágyabb anyagokból, például nejlonból készülnek, a legnagyobb átmérőnövekedést mutatják a nyomás növekedésével, ami megfelel az olyan eljárásoknak, ahol a fokozatos, enyhe tágítást részesítik előnyben. A nem megfelelő balloncsövek, amelyeket gyakran nagyobb modulusú anyagokból, például Pebax- vagy PET-alapú konstrukciókból állítanak elő, sokkal stabilabb átmérőt tartanak fenn széles nyomástartományban, így ez a preferált választás a stent beépítéséhez, ahol a precíz, kiszámítható méretezés kritikus fontosságú. A félig kompatibilis balloncső a kettő között helyezkedik el, mérsékelt átmérőnövekedést és jó méretpontosságot kínálva, ezért továbbra is általánosan elterjedt választás marad számos katéter alkalmazásnál. Hogyan befolyásolja a rétegfelépítés a felszakadási nyomást A balloncsövek egyrétegű, kétrétegű vagy háromrétegű konstrukcióként is előállíthatók, és a rétegszám az egyik legerősebb meghatározó tényező az elérhető felszakadási nyomás tekintetében. A többrétegű konstrukciók olyan kiegészítő tulajdonságokkal rendelkező anyagokat kombinálnak, mint például a szilárdságorientált külső réteg egy rugalmasabb belső réteggel párosítva, hogy növeljék a nyomásállóságot anélkül, hogy jelentősen növelnék a falvastagságot. Névleges felszakítási nyomás rétegfelépítés szerint (atm) 45-55 atm Háromrétegű 28-35 atm Kétrétegű 14-20 atm Egyrétegű Ahogy a diagram is mutatja, A háromrétegű balloncsövek 45-55 atm repedési nyomást tudnak elérni , lényegesen magasabb, mint az egyrétegű konstrukciók, ezért a többrétegű konstrukciókat jellemzően nagynyomású alkalmazásokhoz írják elő, mint például a meszes léziók kezelése. A kétrétegű konstrukciók praktikus középutat kínálnak, lényegesen nagyobb nyomásállóságot biztosítva, mint az egyrétegű csövek, miközben egyszerűbb a gyártás, mint a teljes háromrétegű felépítés. Az egyrétegű csövek továbbra is alkalmasak alacsonyabb nyomású alkalmazásokhoz, ahol a profil egyszerűsége és a költséghatékony gyártás a prioritás. Nyújtás és fúvási teljesítmény A nyúlási viselkedés a fúvási folyamat során meghatározza, hogy a ballon milyen egyenletesen tágul a parison alakjából a végső célátmérőjére. Az anyagválasztás és a feldolgozási paraméterek egyaránt befolyásolják ezt a görbét, és a nem megfelelő nyúlási tulajdonságok gyakori okai a kész ballonok falvastagságának egyenetlenségének. Az alábbi vonaldiagram a tipikus relatív átmérő-tágulást szemlélteti a fúvási nyomás növekedésével a két általános balloncső anyagcsalád esetében. Relatív átmérő-tágulás fúvás közben (%) 100 50 0 1. szakasz 2. szakasz 3. szakasz 4. szakasz 5. szakasz 6. szakasz Nylon alapú cső Pebax alapú cső A nejlon alapú csövek a fúvási ciklusban korábban érik el a kitágulási célt, ami összhangban van az előírásoknak megfelelőbb viselkedésével, míg a Pebax alapú csövek fokozatosan tágulnak, és magasabb nyomásfokozatban tovább növekszenek, tükrözve jellemzően félig-kompatibilis vagy nem megfelelő teljesítményprofilját. Ez a tágulási viselkedésbeli különbség az egyik oka annak, hogy az anyagválasztást a balloncsövek fejlesztésének korai szakaszában végre kell hajtani, mivel ez közvetlenül formálja a fúvóformázás során használt folyamatablakot és a ballon elérhető végső geometriáját. Méretreferencia orvosi balloncsövekhez A balloncsövek széles méretválasztékban állnak rendelkezésre, hogy a koszorúér-alkalmazásoktól a nagyobb perifériás vaszkuláris eszközökig mindent támogassanak. Az alábbi táblázat az általános méretbeli referenciapontokat foglalja össze alkalmazási kategóriánként. Általános méretreferencia orvosi balloncsövekhez alkalmazási kategóriánként Alkalmazás Tipikus belső átmérő Közös rétegépítés Tipikus megfelelés Koszorúér angioplasztika 0,10-0,60 mm Kétrétegű Félig kompatibilis Sztent szállítás 0,20-1,00 mm Háromrétegű Nem megfelelő Perifériás vaszkuláris tágulás 1,00 mm - 4,00 mm Egy- vagy kétrétegű Megfelelő to semi-compliant Nagy furatú hozzáférési dilatáció 4,00 mm - 8,00 mm Egyrétegű Megfelelő A teljes méretű balloncsövek gyártása általában egy belső átmérő 0,10 mm és 8,00 mm között , amely egyetlen gyártási kapacitáson belül lefedi az összes elterjedt koszorúér-, periféria- és nagy furatú hozzáférési alkalmazást. Hogyan befolyásolja a csövek minősége a léggömb teljesítményét A léggömbcső minősége közvetlen, mérhető hatással van a kész ballon teljesítményére, mivel a nyers csőben előforduló inkonzisztenciák hajlamosak átjutni a fúvott ballonba. Ezeknek az összefüggéseknek a megértése segít a mérnököknek abban, hogy prioritást állítsanak elő, hogy melyik csőspecifikáció a legfontosabb az adott eszközükhöz. A nyers csövek gyenge koncentrikussága jellemzően a ballon falvastagságának egyenetlenségét eredményezi a fúvás után, ami növeli az aszimmetrikus felszakadási pont kockázatát. Az inkonzisztens ellipticitás egyenetlen tágulást okozhat felfújás közben, ami befolyásolja, hogy a ballon hogyan érintkezik az érfallal A falvastagság tűrésének változása közvetlenül befolyásolja a repedési nyomás konzisztenciáját a gyártási tételben A csőtételek közötti nyúlási változékonyság eltolhatja a fúvási folyamat ablakát, ami megköveteli a folyamatparaméterek újraellenőrzését Ez az oka annak, hogy az eszközmérnökök általában tételszintű méretadatokat kérnek, beleértve a koncentricitás és ellipticitás mérését, ahelyett, hogy pusztán a névleges specifikációkra hagyatkoznának az új balloncsövek beszállítójának minősítésekor. Testreszabási lehetőségek a ballontengely csövekhez Az egyedi balloncsövek projektjei általában a megcélzott nyúlási és repedési nyomás követelményével kezdődnek, amely alapján az anyagválasztást és a rétegépítést fejlesztik. A gyakori testreszabási kérések a következők. Anyagválasztás nejlon, Pebax és más polimer családok között a célmegfelelési viselkedés alapján Rétegszám és réteganyag párosítás egy adott repedési nyomás cél eléréséhez Megnyúlás hangolása, hogy megfeleljen egy adott fúvási folyamat ablakának Méretek testreszabása a teljes 0,10 mm és 8,00 mm közötti belső átmérő tartományban Szűk tűréshatár ±0,01 mm-ig a nagy pontosságú alkalmazásokhoz Egy tapasztalt K+F csapat, amely az eszközmérnök nyúlási és repedési nyomási követelményei mellett dolgozik, lerövidítheti a fejlesztési ciklust azáltal, hogy leszűkíti az anyag- és folyamatlehetőségeket a formális mintagyártás megkezdése előtt. Ki gyárt orvosi balloncsöveket A Ningbo Linstant Polymer Materials Co., Ltd. 2014 óta működik professzionális OEM és ODM orvosi csövek gyártóként és szállítóként, jelenleg több mint 400 alkalmazott az orvosi polimer csövek extrudálási feldolgozási, bevonási és utófeldolgozási technológiáiban. Széleskörű extrudálási tapasztalattal a cég olyan balloncsöveket kínál, amelyek szűk tűréshatárokkal és jó mechanikai tulajdonságokkal rendelkeznek, minimális tűréshatár mellett. ±0,01 mm és teljes méretű gyártás 0,10–8,00 mm belső átmérő tartományban, beleértve a koszorúér-, perifériás és nagy furatú alkalmazásokban használt összes általános méretet. Egy-, két- és háromrétegű balloncsöves konstrukciók állnak rendelkezésre, a többrétegű ballon nyomásállósága eléri 45-55 atm , és a vállalat tapasztalt kutató-fejlesztő csapata testreszabott balloncsöveket tud kifejleszteni a specifikus nyúlási és repedési nyomás követelményeinek megfelelően. A jó koncentrikusság és ellipticitás a gyártás során megmarad, így az eszközgyártók konzisztens, megismételhető ballonteljesítményt biztosítanak. Gyakran Ismételt Kérdések 1. kérdés: Mi az az orvosi balloncső? Az orvosi balloncső egy precíziósan extrudált polimer cső, amelyet a ballontágító katéter felfújható ballonszegmensének kialakítására használnak fúvási eljárással. 2. kérdés: Mire használják a balloncsövet? Balonkatéterek gyártására használják olyan eljárásokhoz, mint például az értágítás és a stent behelyezése, ahol szabályozott, kiszámítható tágulásra van szükség. 3. kérdés: Mi a ballon megfelelőség? A léggömb megfelelősége azt írja le, hogy mennyivel nő a ballon átmérője a felfújási nyomás növekedésével, a megfelelőtől a félig megfelelőn át a nem megfelelő viselkedésig. 4. kérdés: Hogyan befolyásolja a cső a ballon teljesítményét? A cső koncentrikussága, ellipticitása és faltűrése közvetlenül befolyásolja a ballon falának egyenletességét, a tágulási viselkedést és a repedési nyomás konzisztenciáját a fúvással történő formázás után. 5. kérdés: Testreszabható a balloncsövek? Igen, az anyag, a rétegszám, a nyúlás és a méretparaméterek mind testreszabhatók, hogy megfeleljenek az adott felszakítási nyomásnak és megfelelőségi követelményeknek. 6. kérdés: Ki gyárt orvosi balloncsöveket? Az OEM és ODM képességekkel rendelkező speciális orvosi polimer extrudáló cégek szabályozott extrudálási eljárásokat alkalmazva balloncsöveket gyártanak, hogy megfeleljenek a szigorú tűréskövetelményeknek.

-
09Jul-2026Megerősített poliimid csövek vs szabványos poliimid: Főbb különbségekGyors válasz: A fő különbség a megerősített és a szabványos poliimid csövek között A megerősített poliimid csövek fémfonatot vagy tekercsréteget ágyaznak be a poliimid falba, míg a szabványos poliimid csövek szilárdsága egyedül a polimerre támaszkodik. Ez a konstrukciós különbség azt jelenti megerősített poliimid cső lényegesen nagyobb törésállóságot és nyomatékátvitelt biztosít , így ez az előnyben részesített választás a hosszabb katéterszárak és a kanyargós érrendszerben közlekedő eszközök számára, míg a szabványos poliimid cső továbbra is alkalmas rövidebb, kevésbé igényes szakaszokra, ahol az alacsonyabb profil a prioritás. Ez az útmutató összehasonlítja megerősített poliimid cső vs standard poliimid szilárdsági, rugalmassági és alkalmazási adatokon keresztül, segítve az eszközmérnököket annak eldöntésében, hogy melyik konstrukció illik egy adott katéter vagy mikrokatéter kialakításához. Mi az a megerősített poliimid cső? A megerősített poliimid csöveket úgy építik fel, hogy a bevonási folyamat során fémhuzalréteget, jellemzően rozsdamentes acélt adnak a cső falába. Ez az erősítőréteg teljesen be van zárva a belső és a külső poliimid bevonatok közé, így a kész cső sima belső és külső felületet tart, miközben lényegesen nagyobb mechanikai teljesítményt ér el, mint az azonos falvastagságú erősítetlen poliimid csövek. Két gyakori megerősítési minta Fonott erősítés: finom huzalok vannak szőve keresztezési mintában a cső fala körül, javítva a nyomatékátvitelt és a repedési nyomásállóságot Tekercs megerősítés: egyetlen vezeték csavarmenetben van feltekercselve a cső hosszában, ami a flexibilitást és a csavarodási ellenállást részesíti előnyben a nyomatékszabályozással szemben A fonott katétercsövek és a tekercsekkel megerősített csövek nem felcserélhetők; a helyes minta attól függ, hogy az eszköz kialakítása előnyben részesíti-e a forgásvezérlést, például a kormányozható katétereket, vagy az íves anatómián keresztüli sima nyomon követhetőséget, például számos mikrokatéter alkalmazást. Miért használnak megerősítést az orvosi csövekben? A szabványos poliimid csövek falvastagságához képest már erős szakító tulajdonságokat kínálnak, de a hosszú, vékony katéterszárak továbbra is két állandó kihívással néznek szembe: az éles anatómiai ívek meghajlása és a nyomatékveszteség, amikor az orvosnak el kell forgatnia a proximális végét a disztális hegy szabályozásához. A megerősítés mindkét problémát közvetlenül megoldja azáltal, hogy a mechanikai terhelést elosztja a huzalréteg mentén, nem pedig egyedül a polimer falra. Nyomatékátviteli hatékonyság konstrukció szerint (%) 92% Fonott megerősített 71% Tekercs megerősített 39% Szabványos poliimid Ahogy a diagram mutatja, a fonott megerősítés biztosítja a legnagyobb nyomatékátviteli hatékonyságot , ezért a precíz egy-egy forgásszabályozást igénylő kormányozható katétertengelyek jellemzően fonott konstrukciót írnak elő. A tekercserősítés javítja a nyomatékátvitelt a hagyományos poliimidhez képest, de nagyobb hangsúlyt fektet a rugalmasságra és a törésállóságra, míg a szabványos poliimid csövek, amelyekben nincs huzalréteg, arányosan kisebb forgóerőt adnak át hosszában. A megerősített cső javítja a töréssel szembeni ellenállást? A megtörési ellenállás a cső azon képességét írja le, hogy megtartsa belső lumenátmérőjét, amikor kis sugárban hajlítják, ami közvetlenül befolyásolja, hogy a folyadékok, eszközök vagy vezetőhuzalok továbbra is áthaladhassanak-e a katéteren a navigáció során. Az alábbi vonaldiagram összehasonlítja a minimális hajlítási sugarat, mielőtt a lumenkorlátozás megkezdődik a három konstrukciótípus között, növekvő hajlítási szögek között tesztelve. Lumen visszatartás vs hajlítási szög (%) 100 50 0 30° 60° 90° 120° 150° 180° Tekercs megerősített Fonott megerősített Szabványos poliimid A tekercsekkel megerősített csövek a legerősebb lumenvisszatartást mutatják a hajlítási szög növekedésével, ezért a tekercsszerkezeteket gyakran előnyben részesítik a mikrokatéteres csövekben, amelyeknek az áramlás korlátozása nélkül kell végighaladniuk a rendkívül kanyargós érpályákon. A fonott merevítés is jól tart, bár valamivel kevésbé, mint a tekercs extrém hajlítási szögeknél, mivel a keresztező huzalmintázat inkább a nyomatékra van optimalizálva, mint a szűk sugarú rugalmasságra. A szabványos poliimid cső huzalréteg nélkül mutatja a lumenvisszatartás legmeredekebb csökkenését a hajlítási szög növekedésével, ami megerősíti, hogy a megerősítés jelentősen javítja a töréssel szembeni ellenállást igényes anatómiai utakon. Megerősített és szabványos poliimid: Teljes teljesítmény-összehasonlítás Az egyedi forgatónyomatékon és törésállóságon túl az eszközmérnököknek általában több teljesítménykritériumot együtt kell mérlegelniük. Az alábbi radardiagram összehasonlítja a szabványos poliimid, fonott megerősített és tekercsekkel megerősített csöveket öt, a katéter tengelyének kialakítására vonatkozó tényező alapján. Normál vs fonott vs tekercses megerősített Nyomatékszabályozás Törésállóság Profil karcsúság Nyomon követhetőség Feltörési nyomás Fonott megerősített Tekercs megerősített Szabványos poliimid A fonott, megerősített csövek a legmagasabb pontszámot érik el a nyomatékszabályozás és a felszakadási nyomásállóság terén, olyan eszközöket támogatva, amelyek pontos forgási reakciót és nagyobb belső nyomástűrést igényelnek, például a kontraszt-injektálási útvonalakat. A tekercsekkel megerősített csövek a legerősebbek a nyomon követhetőség terén, és versenyképesek maradnak a töréssel szembeni ellenállás terén, így kiválóan alkalmasak kis, ívelt erekben navigáló mikrokatéteres csövekhez. A szabványos poliimid cső a profil karcsúsága tekintetében éri el a legmagasabb pontszámot, mivel a huzalréteg hiánya a teljes falvastagságot minimális szinten tartja, ami értékes marad az eszköz legtávolabbi, legkisebb átmérőjű szakaszainál, ahol nincs szükség megerősítésre. Méretezési és mechanikai referenciatáblázat Az alábbi táblázat felvázolja az általános méret- és mechanikai vonatkoztatási pontokat a három csőszerkezet-típuson belül, amelyek hasznosak a katéter tervezésének korai szakaszában. A szabványos, tekercserősítésű és fonott erősített poliimid csövek általános referencia összehasonlítása Építés Tipikus falvastagság Megerősítő réteg A legalkalmasabb Szabványos poliimid 0,006 mm - 0,020 mm Egyik sem Distális csúcsrészek, kis profiligények Tekercs megerősített 0,015-0,035 mm Egyvezetékes spirális tekercs Mikrokatéter tengelyek, kanyargós pályák Fonott megerősített 0,020 mm - 0,050 mm Keresztező drótfonat Kormányozható katéterek, nyomatékkritikus eszközök Mivel a megerősítő rétegek növelik a teljes falvastagságot, a mérnökök gyakran egyetlen katétertengely mentén kombinálják a konstrukciós típusokat, proximálisan erősebb megerősített szakaszt és disztálisan vékonyabb szabványos poliimid szakaszt használva, hogy egyensúlyba hozzák az erőt, a profilt és a rugalmasságot az eszköz hossza mentén. Ahol megerősített poliimid csövet használnak A megerősített poliimid cső számos katéter alapú eszközkategóriában jelenik meg, különösen ott, ahol az eszköznek jelentős távolságot kell megtennie az érrendszeren keresztül, miközben megőrzi a tengely integritását és ellenőrzését. Neurovaszkuláris katéterek, ahol a kis, ívelt agyi ereken keresztül történő precíz navigáció megbízható törésállóságot igényel Irányítható elektrofiziológiai katéterek, ahol a pontos, egy-egy nyomatékválasz elengedhetetlen a hegy pozicionálásához Vezető katéterek és vezetőhüvelyek, ahol egy stabil tengely támogatja a másodlagos eszközök áthaladását Perifériás érrendszeri hozzáférési eszközök, ahol a hosszabb tengelyhossz növeli a meghajlás veszélyét megerősítés nélkül Gyógyszer- és kontrasztanyag-bejuttató katéterek, ahol a felszakadási nyomásállóság támogatja a nagyobb injekciós nyomást A megerősített poliimidet általában a neurovaszkuláris katéterekben használják különösen azért, mert ezeknek az eszközöknek a test legkanyargósabb vaszkuláris anatómiájában kell eligazodniuk, miközben a stentet, tekercset vagy más terápiás eszközt egy pontos helyre szállítják, amely feladat nagymértékben függ a megtörési ellenállástól és a kiszámítható nyomatékválasztól. Egyedi megerősítési lehetőségek a katétercsőhöz A katéteres megerősítő csöveket egy adott eszközigényhez lehet igazítani az erősítőréteg huzalmintázatának, menetemelkedésének és anyagösszetételének a környező poliimid bevonat paraméterei mellett történő beállításával. Állítható megerősítési paraméterek A fonat csákányszáma és szöge, amely befolyásolja a nyomatékszabályozás és a rugalmasság közötti egyensúlyt A tekercs emelkedése és a huzal átmérője, amely befolyásolja a töréssel szembeni ellenállást és a tengely teljes merevségét Változtatható merevségű zónák egyetlen tengely mentén, átmenet a megerősített szelvényekről a szabványos poliimid szakaszokra Tokozási vastagság, amely kiegyensúlyozza a teljes külső átmérőt a mechanikai teljesítménnyel A változó merevségű konstrukciók, ahol az erősítés sűrűsége fokozatosan változik a tengely hosszában, egyre inkább igényesek olyan eszközökhöz, amelyek merevebb proximális szakaszt igényelnek a tolhatóság érdekében, és egy lágyabb, rugalmasabb disztális résszel párosulnak az atraumás navigációhoz. Megerősített csőgyártókkal végzett munka: Mit kell ellenőrizni A megerősített poliimid csövek beszerzése bonyolultabb folyamatot igényel, mint a szabványos csövek, mivel a huzalerősítési lépést szigorúan ellenőrizni kell, hogy a lumen konzisztens mérete megmaradjon, és elkerülhető legyen a huzal érintkezése a cső felületén. Néhány ellenőrzési pont segíthet csökkenteni a minősítési kockázatot a szállító értékelése során. ISO tanúsítás és dokumentált minőségirányítási rendszer megerősítése a megerősített orvosi csövek gyártásához Házon belüli fonás és tekercselés a poliimid bevonási folyamattal integrálva Tapasztalat változó merevségű vagy többzónás megerősített tengelyek gyártásában, nem csak egységes csövek OEM és ODM fejlesztési munkafolyamatok támogatása minta iterációval a teljes gyártási futás előtt Steril csőkezelési eljárások tisztatéri vagy ellenőrzött környezeti gyártáshoz A Ningbo Linstant Polymer Materials Co., Ltd. 2014 óta működik professzionális OEM és ODM orvosi csövek gyártóként és szállítóként, jelenleg több mint 400 alkalmazott az orvosi polimer csövek extrudálási feldolgozási, bevonási és utófeldolgozási technológiáiban. A vállalat elkötelezettsége az orvostechnikai eszközök gyártói iránt a precízióra, biztonságra, változatos feldolgozási képességekre és állandó termékminőségre összpontosít, és támogatja mind a szabványos, mind a megerősített poliimid csőkonstrukciókat katéteres és mikrokatéteres alkalmazásokhoz. A katétercsövek szerződéses gyártójaként a vállalat továbbra is fektet be a független innovációba és az önvezérelt kutatásba és fejlesztésbe, hogy támogassa a fejlődő eszköztervezési követelményeket. Gyakran Ismételt Kérdések Q1: Mi az a megerősített poliimid cső? A megerősített poliimid cső olyan poliimid cső, amely a falba ágyazott fémfonattal vagy tekercshuzal réteggel van ellátva, amely a belső és a külső poliimid bevonat közé van zárva a nagyobb szilárdság érdekében. 2. kérdés: Mi az a fonott katétercső? A fonott katétercsövek a cső fala köré szőtt, keresztező huzalmintát használnak, hogy javítsák a nyomatékátvitelt és a repedési nyomásállóságot, ideális kormányozható eszközökhöz. 3. kérdés: Miért használnak erősítést az orvosi csövekben? A megerősítés javítja a töréssel szembeni ellenállást és a nyomatékátvitelt, segítve a katéter tengelyeinek lumen integritását és a forgásszabályozást az érrendszerben történő navigáció során. 4. kérdés: A megerősített cső javítja a tolhatóságot? Igen, a hozzáadott huzalréteg elosztja a mechanikai terhelést a tengely mentén, javítva a tolhatóságot és csökkentve a tengely kihajlásának valószínűségét az eszköz előrehaladása során. 5. kérdés: Mi az a katéterek megtörési ellenállása? A törésállóság a cső azon képességére vonatkozik, hogy megőrizze belső lumen alakját, amikor meghajlik, és ezzel megakadályozza az áramlás korlátozását vagy az eszköz áthaladási problémáit a navigáció során. 6. kérdés: Milyen erős a megerősített poliimid cső? A megerősített szerkezetek általában lényegesen nagyobb nyomatékátvitelt és repedési nyomásállóságot mutatnak az azonos falvastagságú szabványos poliimid csövekhez képest. 7. kérdés: Milyen eszközök használnak megerősített csövet? A megerősített poliimid csöveket általában neurovaszkuláris katéterekben, irányítható elektrofiziológiai katéterekben, vezetőkatéterekben és gyógyszer- vagy kontrasztanyag-bejuttató eszközökben használják. 8. kérdés: Használnak megerősített poliimidet a neurovaszkuláris katéterekben? Igen, a megerősített poliimidet széles körben használják a neurovaszkuláris katéterekben, mivel ezek az eszközök megbízható törésállóságot és nyomatékszabályozást igényelnek a kanyargós agyi ereken keresztül.
-
02Jul-2026Mi az az orvosi poliimid cső? Tulajdonságok, felhasználások és alkalmazások (2026)Gyors válasz: Mi Orvosi poliimid csövek Használható Az orvosi poliimid cső egy vékony falú polimer cső, amelyet katéterek, mikrokatéterek és egyéb minimálisan invazív eszközök belsejében használnak. nagy szakítószilárdság, vegyszerállóság és méretpontosság nagyon kis átmérőn belül szükségesek. Leggyakrabban mikrokatéter tengelyekhez, vezetődrót-betétekhez és szállítórendszer-alkatrészekhez írják elő, mivel akár 0,10 mm-es belső átmérővel is extrudálható, miközben ismételt hajlítás esetén is megtartja a szűk tűréseket. Ez az útmutató a mögöttes anyagtulajdonságokat, gyártási szempontokat és alkalmazási adatokat ismerteti orvosi poliimid csövek , vizuális összehasonlításokkal, hogy segítsenek az eszközmérnököknek és a beszerzési csapatoknak a poliimid más általános csőanyagokkal, például PTFE-vel és nejlon alapú béléssel szembeni értékelésében. Mi az az orvosi poliimid cső? A LINSTANT poliimid csöveit (PI csövek) úgy állítják elő, hogy folyékony poliimid gyantát egymás utáni bevonatrétegekben visznek fel egy eltávolítható tüskére, majd mindegyik réteget magas hőmérsékleten keményítik a kívánt falvastagság eléréséig. A hagyományos extrudálás helyett ez a bevonaton alapuló eljárás az, ami lehetővé teszi a poliimid csövek elérését ultra vékony falvastagság miközben nagyon kis átmérőnél is megtartja a szerkezeti integritást, amit sok más polimer csőanyaggal nehéz elérni. Anyag alapvető jellemzői A falvastagsághoz viszonyítva nagy szakítószilárdság, támogatja a katéter tengelyeinek tolhatóságát Erős méretstabilitás az ismételt hajlítási és nyomatéki ciklusokon keresztül Kémiai ellenállás a legtöbb oldószerrel és az eszköz összeszerelésénél használt sterilizációs eljárásokkal szemben Magas hőmérséklet tolerancia, támogatja a hosszú távú működést 350 ° C felett és a rövid távú expozíciót 450 ° C-ig Jó biokompatibilitás belső betegkontaktusú alkalmazásokhoz A szilárdság és a pontosság ezen kombinációja miatt a poliimid csöveket széles körben ismertetik külső vagy közbenső szerkezeti rétegként a többrétegű katétercső-konstrukciókban, gyakran párosítva egy kenőanyagú belső bélésanyaggal. Miért használják a poliimidet a katéterek és a mikrokatéterek felépítésében? A katéternek és a mikrokatétercsőnek három egymással versengő szükségletet kell egyensúlyban tartania: elég kicsi profil a keskeny érrendszerben való navigáláshoz, elegendő oszloperő ahhoz, hogy meghajlás nélkül át lehessen nyomni a testen, és elég rugalmasság az ívelt anatómia követéséhez. A poliimid csövek jobban megoldják ezt az egyensúlyt, mint sok más nagyon kis átmérőjű anyag, ezért ez gyakori választás a mikrokatétercsövek felépítéséhez. Szakítószilárdság csőanyag szerint (relatív, MPa tartomány középpontja) 231 MPa Poliimid (PI) 31 MPa PTFE 45 MPa Nylon (PA12) 20 MPa Pebax A fentiek szerint a poliimid szakítószilárdsága lényegesen nagyobb, mint a PTFE, nejlon vagy Pebax hasonló falvastagság mellett, ami lehetővé teszi az eszközmérnökök számára, hogy csökkentsék a falvastagságot, miközben megfelelnek a szerkezeti követelményeknek. Ez különösen értékes a mikrokatéteres csövekben, ahol a falvastagság egy milliméteres töredéke közvetlenül befolyásolja az elérhető belső lumen átmérőt és az eszköz teljes profilját. Is poliimid Better Than PTFE? Egymás melletti összehasonlítás A poliimidet és a PTFE-et gyakran együtt használják, nem pedig közvetlen helyettesítőként, mivel mindegyik anyag különböző teljesítményjellemzőkkel járul hozzá a kész katétercső-szerelvényhez. Az alábbi radardiagram összehasonlítja mindkét anyagot, valamint a PI/PTFE kompozit konstrukciót öt teljesítménykritérium szerint, relatív 1-10 skálán. PI vs PTFE vs PI/PTFE kompozit Szakítószilárdság Kenőképesség Vékonyfalú képesség Szerkezeti merevség Vegyi ellenállás Polyimide PTFE PI/PTFE kompozit A poliimid egyértelműen vezető szerepet tölt be a szakítószilárdságban, a vékonyfalú képességben és a szerkezeti merevségben, ezért gyakran használják a katéterszár külső szerkezeti rétegeként. Ezzel szemben a PTFE a legmagasabb pontszámot a kenőképesség tekintetében, így ez az előnyben részesített anyag a belső lumen felületén, ahol a vezetődrótoknak és egyéb eszközöknek minimális súrlódással kell csúszniuk. A PI/PTFE kompozit szerkezet egyesíti a két erősséget, a PI réteget használja a deformáció megelőzésére és a tolhatóság megtámasztására, míg a PTFE réteg simán tartja a belső falat, ezért a kompozit szerkezetek gyakoriak a nagy teljesítményű katétercső-konstrukciókban. Szabványos méretek és falvastagság referencia Mivel a poliimid csöveket réteges bevonatolási eljárással építik, nem pedig közvetlen extrudálással, a falvastagság nagy pontossággal szabályozható. Az alábbi táblázat a korai fázisú eszköztervezés során hivatkozott tipikus mérettartományokat vázolja. Általános méretreferencia orvosi minőségű poliimid csövekhez alkalmazási kategóriánként Alkalmazás Tipikus belső átmérő Tipikus falvastagság Közös Építés Mikrokatéter szár 0,10-0,60 mm 0,006 mm - 0,015 mm Egyrétegű PI Vezetőhuzal bélés 0,15-0,80 mm 0,008 mm - 0,020 mm PI/PTFE kompozit Szállítórendszer köpeny 0,50-2,00 mm 0,02-0,05 mm Többrétegű PI Bevezető / hozzáférési cső 1,00 mm - 5,00 mm 0,03 mm - 0,08 mm Megerősített PI Míg a legtöbb poliimid csőalkalmazás standard belső átmérője közé esik 0,10 mm és 2 mm , a tömeggyártási kapacitás az elmúlt években kibővült, és akár 5,00 mm-es belső átmérőt is támogathat a nagyobb szállítórendszerek és hozzáférési csőelemek esetében. Hőmérséklet- és vegyszerállósági teljesítmény A hőmérséklet-ellenállás kulcsfontosságú megkülönböztető tényező a poliimid csövek esetében, különösen az olyan eszközök gyártási lépései során, mint az újrafolyatásos ragasztás, a lézeres feldolgozás vagy a magasabb hőmérsékletű sterilizálási ciklusok. Az alábbi vonaldiagram a poliimid csövek relatív mechanikai stabilitását mutatja emelkedő hőmérsékleti tartományban a szabványos nylon alapú csőanyaghoz képest. Relative Mechanical Stability vs Temperature (%) 100 50 0 100 C 150 C 200 C 250 C 300 C 350 C Poliimid cső Nylon alapú cső A poliimid csövek mechanikai stabilitásának nagy százalékát megőrzik még akkor is, ha a hőmérséklet 300°C-ra vagy annál magasabbra emelkedik. hosszú távú üzemi hőmérséklet 350°C felett és rövid távú expozíció 450°C-ig. A nejlon alapú csövek ehhez képest jóval azelőtt kezdik elveszíteni szerkezeti stabilitását, hogy elérnék ezeket a hőmérsékleteket, ami korlátozza a hőalapú ragasztást vagy magas hőmérsékletű sterilizálási lépéseket magában foglaló gyártási folyamatokban való alkalmazhatóságát. Biokompatibilitási és sterilizálási szempontok A betegekkel közvetlenül vagy közvetve érintkező összetevők esetében a biokompatibilitási vizsgálat és a sterilizálási kompatibilitás alapkövetelmény. Az orvostechnikai eszközök felhasználására szánt poliimid csöveket általában a cikkben hivatkozott elismert biológiai értékelési keretrendszerek alapján értékelik ISO 10993 , az orvostechnikai eszközök biológiai értékelésének nemzetközi szabványa, amely lefedi a katéter és a mikrokatéter összetevőire vonatkozó citotoxicitási, szenzibilizációs és irritációs vizsgálatokat (Nemzetközi Szabványügyi Szervezet, ISO 10993). Sterilizációs kompatibilitás A poliimid csövek általában megőrzik méret- és mechanikai stabilitását az orvostechnikai eszközök gyártásában használt általános sterilizációs eljárások során, beleértve az etilén-oxidot (EtO), a gamma-besugárzást és a gőzautokláv eljárásokat, köszönhetően a magas hőmérsékletnek és kémiai stabilitásnak. Ez a széleskörű kompatibilitás az egyik oka annak, hogy a poliimidet gyakran választják olyan alkatrészekhez, amelyeknek méretükben egységesnek kell maradniuk a terminális sterilizálás után. Etilén-oxiddal (EtO) végzett sterilizálás: általánosan használt kész katéter-szerelvényekhez Gamma besugárzás: a poliimid kémiai és sugárzási stabilitása miatt megfelelő Gőz autokláv: támogatja a poliimid magas hőmérsékletű teljesítménytartománya Ahol orvosi poliimid csövet alkalmaznak A poliimid csöveket számos minimálisan invazív eszközkategória határozza meg. Az alábbi táblázat összefoglalja a gyakori alkalmazási területeket, és a poliimid kiválasztásának elsődleges okait. Általános orvosi eszközök alkalmazása poliimid és PI/PTFE kompozit csövekhez Eszköz kategória Elsődleges követelmény Előnyben részesített konstrukció Neurovascular microcatheters Ultra-small profile, high pushability Egyrétegű PI Vezetőhuzalok Low friction, torque transmission PI/PTFE kompozit Szívbejuttató rendszerek Kink resistance, dimensional stability Többrétegű PI Endoszkópos műszercsatornák Chemical resistance, thin wall Bevonatos PI Diagnostic access sheaths Consistent lumen, sterilization stability Megerősített PI Szinte mindegyik kategória esetében az alapkövetelmény konzisztens: a mérnököknek olyan csőanyagra van szükségük, amely a sterilizálás után pontos, megismételhető lumenmérettel rendelkezik, miközben ellenáll az érrendszeren való navigáció mechanikai igénybevételének, ami az orvosi minőségű poliimid csövek magszilárdsági profilja. Egyedi poliimid csövek: mit határozhatnak meg az eszközmérnökök Az egyedi orvosi csövek OEM projektjei jellemzően az alapvető belső és külső átmérőn túlmenően több paraméter beállítását is magukban foglalják. A szabadalmaztatott PI gyanta összetételű megközelítés lehetővé teszi a gyártók számára, hogy a modulust, a szakítószilárdságot, a nyúlást és a színt úgy hangolják, hogy megfeleljenek az adott eszköz követelményeinek. Commonly Customized Parameters Modulus és megnyúlás hangolása a rugalmasság és a tolhatóság egyensúlya érdekében egy adott katéter kialakításhoz A falvastagság csökkentése a multi-pass bevonási eljárással ultra vékony falú poliimid csövekhez Színkódolás több lumenes vagy többkomponensű készülékegységekhez Fokozott tapadás, amely lehetővé teszi a közvetlen ragasztást olyan anyagokhoz, mint a nylon és a TPU, további felületkezelés nélkül Kompozit rétegezés PTFE-vel az erőt és a belső fal kenését egyaránt igénylő alkalmazásokhoz A felületkezelés nélküli közvetlen ragasztás gyakorlati előnyt jelent az eszköz összeszerelése során, mivel csökkenti a poliimid csöveknek a szomszédos alkatrészekhez történő csatlakoztatásához szükséges feldolgozási lépések számát egy több anyagból álló katéterben. Együttműködés orvosi csövek gyártójával: mit kell ellenőrizni A poliimid csőelemeket beszerző eszközgyártóknak meg kell erősíteniük a beszállító folyamatszabályozását, minőségi dokumentációját és az alkalmazás-specifikus tapasztalatokat a projekt befejezése előtt. Néhány kulcsfontosságú ellenőrzési pont segíthet csökkenteni a minősítési kockázatot az eszközfejlesztés során. ISO tanúsítás és dokumentált minőségirányítási rendszer megerősítése az orvosi csövek gyártásához Házon belüli extrudálási, bevonási és utófeldolgozási képesség a kiszervezett allépések helyett Tapasztalat precíziós extrudált poliimid csövek gyártásában a kívánt átmérőtartományban OEM és ODM fejlesztési munkafolyamatok támogatása, beleértve a minta iterációját a teljes gyártás előtt Dokumentált steril csőkezelési eljárások tisztatéri vagy ellenőrzött környezetű gyártáshoz A Ningbo Linstant Polymer Materials Co., Ltd. 2014 óta működik OEM és ODM orvosi csövek gyártóként, jelenleg több mint 400 alkalmazott és az orvosi polimer csövek extrudálási feldolgozási, bevonási és utófeldolgozási technológiáira szakosodott. A cég szabadalmaztatott PI-gyanta megközelítése lehetővé teszi a poliimid csövek modulusának, szilárdságának, nyúlásának és színének testreszabását, bevonási eljárása pedig támogatja a vékonyabb falvastagságot, míg a poliimid cső közvetlen kötési kompatibilitást biztosít olyan anyagokkal, mint a nylon és a TPU felületkezelés nélkül. A szabványos 0,10-2 mm belső átmérő tartományon túl a cég képes tömegesen gyártani poliimid csöveket, amelyek belső átmérője legfeljebb 5,00 mm , csöveit pedig hosszú távú, 350°C feletti üzemi hőmérsékletre tervezték, rövid távú, akár 450°C-os ellenállással, valamint jó biokompatibilitást az orvostechnikai eszközök alkalmazásaihoz. Gyakran Ismételt Kérdések Q1: What is medical polyimide tubing? Az orvosi poliimid cső egy réteges bevonási eljárással előállított, nagy szilárdságú, vékony falú polimer cső, amelyet általában katéter- és mikrokatéter-szárakban, valamint egyéb, minimálisan invazív eszközelemekben használnak. Q2: Why use polyimide in catheters? A poliimid nagy szakítószilárdságot és méretstabilitást biztosít nagyon vékony falvastagságnál, segítve a katéter tengelyeinek tolhatóságát és megtörési ellenállását egy kis profilon belül. Q3: A poliimid jobb, mint a PTFE? A poliimid és a PTFE különböző szerepeket tölt be: a poliimid nagyobb szilárdságot és vékonyfalú képességet, míg a PTFE kiváló kenőképességet biztosít, ezért a kettőt gyakran kombinálják kompozit csőben. 4. kérdés: Miből készül a mikrokatéter cső? A mikrokatéter csöveket általában poliimidből készítik, akár egyetlen rétegként, akár egy PI/PTFE kompozit szerkezet részeként, hogy megfelelő szilárdsággal kis átmérőket érjenek el. 5. kérdés: A poliimid csöveket sterilizálhatjuk? Igen, a poliimid csövek általában megtartják a méretstabilitást a szokásos sterilizációs eljárások során, beleértve az etilén-oxidot, a gamma-besugárzást és a gőzautokláv eljárásokat. 6. kérdés: A poliimid biológiailag kompatibilis? Az orvosi minőségű poliimid csöveket általában az ISO 10993 biológiai értékelési kritériumai szerint értékelik, és jó biológiai kompatibilitást mutatnak a betegekkel érintkező eszközökkel. 7. kérdés: Mire használják a poliimid csövet? Mikrokatéterekben, vezetődrót-bélésekben, szív- és neurovaszkuláris bejuttató rendszerekben, endoszkópos műszercsatornákban és egyéb olyan alkalmazásokban használják, amelyek erős, vékony falú lumeneket igényelnek. 8. kérdés: Milyen méretű poliimid csövek kaphatók? A szabványos belső átmérők általában 0,10 mm és 2 mm között mozognak, a tömeggyártási kapacitás pedig akár 5,00 mm-ig terjed a nagyobb szállítórendszerek és a hozzáférési csövek komponenseihez.

-
24Jun-2026Mi az az orvosi PTFE maratott cső? Minden, amit tudnod kellOrvosi PTFE maratott csövek egy felületmódosított politetrafluor-etilén cső, amelyet úgy terveztek, hogy legyőzze a PTFE eredendően nem tapadó jellegét, lehetővé téve a többrétegű katéter-szerelvények, a ballonkatéter-konstrukciók és az orvosi eszközök széles skálájának megfelelő kötést. A maratási folyamat mikroszkopikus szinten kémiailag megváltoztatja a PTFE felületét, és olyan reakcióképes helyeket hoz létre, amelyek lehetővé teszik a ragasztók, bevonatok és öntött rétegek biztonságos tapadását – ezt a képességet a kezeletlen PTFE egyszerűen nem tudja biztosítani. Az orvostechnikai eszközök gyártói számára ez azt jelenti, hogy a katéterek PTFE-vel maratott bélése a legbelső kenőrétegként szolgálhat, miközben szerkezetileg integrálható a fonott vagy tekercses erősítőrétegekkel és a külső köpenyanyagokkal. Az eredmény egy olyan katéter, amely biztosítja a PTFE alacsony súrlódású teljesítményét és a komplex vaszkuláris anatómia eligazodásához szükséges mechanikai integritást. Ez a cikk mindent lefed, amit a mérnököknek, a beszerzési szakembereknek és a kutatás-fejlesztési csapatoknak tudniuk kell a precíziós orvosi PTFE maratott csövekről – a felületmódosítás mögötti tudománytól a gyártási specifikációkig, a ragasztási teljesítményadatokig, és hogyan lehet kiválasztani a megfelelő egyedi PTFE maratott csőmegoldást az alkalmazáshoz. Miért szükséges a PTFE felületkezelése az orvosi eszközökhöz? A PTFE a tudomány által ismert kémiailag egyik leginertebb anyag. Szén-fluor kötésszerkezete kb. felületi energiát ad neki 18-20 mN/m — jóval a 35 mN/m körüli küszöb alatt, amelyre a legtöbb ragasztónak szüksége van az értelmes ragasztáshoz. Pontosan ez az, ami miatt a PTFE olyan értékes katéterbetétként (minimális súrlódás, maximális biokompatibilitás), és egyben ez teszi olyan kihívássá a laminált vagy fröccsöntött szerelvényekben való munkát. Az orvosi eszközök PTFE felületkezelése megoldja ezt a paradoxont. A felületi kémia szelektív módosításával a cső ömlesztett tulajdonságainak megváltoztatása nélkül a maratással a külső réteget ragasztóanyaggá alakítja, miközben megőrzi a belső furat kenőképességét. Az orvosi alkalmazásokban használt három elsődleges PTFE felületmódosítási módszer a nátrium-naftalin maratás, plazmakezelés és lézeres abláció – mindegyikük külön kompromisszumokkal rendelkezik a módosítás mélységében, az egységességben, a méretezhetőségben és a költségekben. Ezek közül a nátrium-alapú kémiai maratás továbbra is az ipari etalon a katétergyártásban, mivel konzisztens, mérhető növekedést biztosít a felületi energiában – jellemzően megemeli azt. 50-70 mN/m - és tartós kötési felületet hoz létre, amely ellenáll a sterilizálási ciklusoknak, a hidratálásnak és a mechanikai igénybevételnek klinikai környezetben. Felületi energia összehasonlítása: kezeletlen vs. maratott PTFE Felületi energia (mN/m): Kezeletlen vs. maratott PTFE 0 20 40 60 70 ~19 mN/m Kezeletlen PTFE 35 mN/m Min. Ragasztó Küszöb ~60 mN/m Maratott PTFE A fenti diagram szemlélteti a felületi energia drámai különbségét a kezeletlen PTFE és a kémiailag maratott PTFE között. A kezeletlen PTFE jóval a ragasztáshoz szükséges minimális küszöb alatt van , így hatékonyan nem ragasztható a szabványos laminálási eljárások során. A nátrium-alapú maratás után a felületi energia körülbelül 60 mN/m-re emelkedik – ez az alapvonal közel háromszorosa –, ami robusztus tapadási képességet biztosít. Ez az átalakítás az alapja minden megbízható többrétegű katéteregységnek, amely PTFE maratott béléssel készül. A PTFE maratási eljárása orvosi alkalmazásokhoz: lépésről lépésre Az orvosi alkalmazások PTFE maratási folyamatának megértése segít a beszerzési csapatoknak feltenni a megfelelő kérdéseket, és segít a mérnököknek a megfelelő minőségellenőrzések meghatározásában. A folyamat árnyaltabb, mint a csöveket vegyi fürdőbe meríteni – minden szakasznak vannak olyan kritikus paraméterei, amelyek meghatározzák a késztermék konzisztenciáját és teljesítményét. 1. szakasz: Beérkező anyagok ellenőrzése A nyers PTFE csöveket a maratási vonalba való belépés előtt ellenőrizzük a méretpontosság, a fal egyenletessége és a felület tisztasága szempontjából. A mérettűrések ebben a szakaszban közvetlenül befolyásolják a felületmódosítás konzisztenciáját – az egyenetlen falak egyenetlenül maródnak, gyenge pontokat hozva létre a kötési felületen. 2. szakasz: Kezelés előtti tisztítás A csöveket ellenőrzött oldószeres vagy ultrahangos mosási eljárással tisztítják, hogy eltávolítsák a penészoldó szereket, részecskéket és felületi olajokat, amelyek egyébként megzavarnák a vegyi érintkezést a maratás során. Ez a lépés kritikus az egységes módosítás eléréséhez a teljes csőhosszon. 3. szakasz: Kémiai maratás A megtisztított csövet nátrium-alapú maratóreagensnek teszik ki ellenőrzött hőmérsékleti és időbeli feltételek mellett. A reagens megszakítja a kiválasztott C-F kötéseket a felületen, karbonil-, hidroxil- és telítetlen széncsoportokkal helyettesítve, amelyek reakcióképesek a ragasztókra és alapozókra. Az expozíciós időt, a hőmérsékletet és a reagenskoncentrációt szigorúan ellenőrizni kell — a túlmarás a felület degradációját okozza, míg az alulmarás nem hagy elegendő reakcióképes helyet. 4. szakasz: Semlegesítés és öblítés A maradék reagenst semlegesítik és alaposan leöblítik, hogy megakadályozzák a PTFE felület folyamatos kémiai támadásait, és biztosítsák a kész alkatrész biokompatibilitását. A nem teljes közömbösítés a tételek közötti kötés inkonzisztenciájának gyakori oka. 5. szakasz: Szárítás és csomagolás A maratott csöveket ellenőrzött körülmények között szárítják, és zárt, fénytől védett tasakokba csomagolják. A maratott PTFE felületek reakcióképesek – az UV-fénynek, a megnövekedett páratartalomnak vagy a levegőben lévő szennyeződéseknek való kitettség idővel lerontja a módosított réteget. Az eltarthatósági időt általában a következőnél határozzák meg 12 hónap a maratástól számítva ajánlott körülmények között tárolva. Folyamatkritikussági besorolás szakaszonként (0-10 skála) Bejövő ellenőrzés Előtisztítás Vegyi maratás Semlegesítés Szárítás és csomagolás 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 Ez a kritikussági besorolási táblázat tükrözi az egyes folyamatszakaszok relatív hatását a végső kötési teljesítményre PTFE maratott csövek orvosi eszközökhöz . A kémiai maratási szakaszt egyöntetűen a legmagasabb kockázatú lépésnek minősítik – a reagenskoncentráció, a hőmérséklet vagy a tartózkodási idő kis eltérései túlméretezett hatást gyakorolnak a felületi energia kimenetelére. A semlegesítés szorosan követi, mivel a reakció nem megfelelő kioltása a felület folyamatos degradációjához vezet, ami csak a kötés vagy sterilizálás után válik nyilvánvalóvá. Az előtisztítás, bár gyakran figyelmen kívül hagyják, a leggyakrabban az időszakos ragasztási hibákkal kapcsolatos szakasz a termelési környezetben. Ezeknek a kritikussági rangsoroknak a megértése segít a gyártóknak megfelelő módon irányítani a folyamatszabályozást és a bejövő ellenőrzési erőforrásokat. Főbb alkalmazások: ahol orvosi PTFE maratott csöveket használnak Az orvosi minőségű ragasztható PTFE csövek alapelemként szolgálnak a minimálisan invazív és intervenciós orvosi eszközök széles spektrumában. A kenőképesség, a kémiai tehetetlenség és – maratást követően – ragaszthatóság egyedülálló kombinációja miatt ez a bélésanyag a legjobb választás olyan alkalmazásokban, ahol a teljesítmény és a gyárthatóság egyaránt számít. Katéter gyártás Az orvosi PTFE maratott csövek a katétergyártáshoz a legnagyobb alkalmazási szegmens. A többrétegű katéter konstrukcióban a PTFE bélés képezi a legbelső réteget, alacsony súrlódású felületet biztosítva, amely lehetővé teszi a vezetőhuzalok, sztentek és kontrasztanyagok minimális ellenállással történő áthaladását. A maratott külső felület a zsinór vagy tekercs megerősítő réteghez tapad, amelyet ezután hőre lágyuló elasztomer köpennyel öntenek át. Megbízható maratás nélkül a klinikai stressz alatti delamináció állandó kockázatot jelent. Ballon katéter tervezés A ballonkatéterek kialakításához használt PTFE-csövek különösen precíz felületmódosítást igényelnek, mivel a kötőfelületnek ellenállnia kell az ismételt felfúvódási nyomásoknak – angioplasztikai alkalmazásoknál esetenként 20 atm-nél is nagyobb –, miközben meg kell őrizni a rugalmasságot és a töréssel szembeni ellenállást. A maratott PTFE tengely a ballon anyagához (jellemzően nejlonhoz vagy PET-hez) a proximális és disztális kúpnál tapad, hermetikus tömítést hozva létre, amelynek megbízhatóan kell működnie több ezer hajlítási cikluson keresztül. Neurovaszkuláris és perifériás hozzáférési eszközök A kis átmérőjű, maratott PTFE csöveket – gyakran 1,5 mm-nél kisebb külső átmérővel és 0,025 mm-es falvastagsággal – egyre gyakrabban írják elő neurovaszkuláris mikrokatéterekhez, ahol a kanyargós anatómiában a nyomon követhetőség és a tolhatóság a legfontosabb. A felületmódosításnak még ezeknél a mikroméreteknél is egységesnek kell lennie, ez a gyártási kihívás, amely elválasztja a precíziós PTFE-maratott csövek gyártóit az árubeszállítóktól. Gyógyszerszállító és -elvezető rendszerek A PTFE széles kémiai ellenálló képessége ideálissá teszi olyan gyógyszeradagoló rendszerekhez, ahol a cső érintkezik agresszív gyógyszerkészítményekkel. A maratott PTFE csövek lehetővé teszik a csatlakozók, elosztók és szelepek szerkezeti ragasztókkal történő biztonságos rögzítését, lehetővé téve összetett folyadékkezelő rendszerek összeszerelését mechanikus rögzítők nélkül, amelyek tömegnövelést vagy részecskekockázatot jelentenek. Alkalmazás Tipikus OD tartomány Falvastagság Elsődleges kötőanyag Vaszkuláris katéterek 1,5 – 8,0 mm 0,05 – 0,30 mm Nylon, PEBA, poliuretán Ballon katéterek 2,0 – 6,0 mm 0,05 – 0,15 mm PET, nejlon Neurovaszkuláris mikrokatéterek 0,5-1,5 mm 0,025 – 0,08 mm PEBA, poliimid Gyógyszerszállító rendszerek 1,0 – 5,0 mm 0,10 – 0,25 mm Akril ragasztók, szilikon Vízelvezető és hozzáférési burkolatok 3,0 – 12,0 mm 0,15 – 0,40 mm Poliuretán, PEBA 1. táblázat: Az orvosi PTFE maratott csövek tipikus méretspecifikációi a legfontosabb alkalmazási kategóriákban Gyártási folyamatok: szabad extrudálás, tüskés extrudálás és bemerítés A PTFE maratott csövek mechanikai tulajdonságait, mérettűrését és felületi jellemzőit alapvetően az alapcső kialakításához használt gyártási módszer határozza meg. Az iparágban három elsődleges folyamatot használnak, amelyek mindegyike különböző mérettartományokhoz és teljesítménykövetelményekhez igazodik. Ingyenes extrudálás A szabad extrudálással PTFE csövet állítanak elő belső tüske nélkül. Leginkább nagyobb átmérőjű (jellemzően 4 mm külső átmérőjű) csövekhez alkalmas, ahol a falvastagság egyenletessége kevésbé kritikus. Az eljárás nagy áteresztőképességet és alacsonyabb szerszámköltséget kínál, de korlátai vannak a precíziós vezetőhuzal-csatornákhoz szükséges szűk belső átmérőtűrések elérésében. A felület maratással történő módosítása a konzisztens falgeometria miatt a szabadon extrudált csövön egyszerű. Extrudálás tüskével A tüske alapú extrudálás a PTFE csövekben elérhető legszűkebb mérettűrést produkálja, a belső átmérő szabályozásával egészen a ±0,013 mm precíziós konfigurációkban. A tüske határozza meg a furat geometriáját a szinterelés során, ami kivételesen sima belső felületet eredményez, amelynek súrlódási tényezője akár 0,04 is. Ez az eljárás a vaszkuláris és neurovaszkuláris katéterbetétekben használt vékonyfalú PTFE maratott csövek szabványa. Az extrudálás után a tüskét eltávolítják, és a cső felületi módosítása csak a külső felületén történik, megőrizve a furat kenőképességét. Dip bevonat A mártás bevonat vékony PTFE-réteget visz fel a tüskére vagy a szubsztrátumra oly módon, hogy többször bemeríti a PTFE-diszperzióba, és szinterezi a rétegek között. Ezzel az eljárással ultravékony PTFE béléseket készítenek (néha 12–25 mikron teljes falvastagságig is), amelyek nem érhetők el extrudálással. A többrétegű katéteres PTFE béléses konstrukciók, amelyek mártott bevonattal készülnek, kivételes alkalmazkodást biztosítanak a bonyolult tüskegeometriákhoz, lehetővé téve a kúpos vagy változó átmérőjű béléseket. A mártott bevonatú bélések felületi marása gondos folyamatszabályozást igényel, hogy elkerüljük a vékony falon való áthatolást. Gyártási folyamat összehasonlítása (radar diagram) ID tolerancia Falvékonyság áteresztőképesség Költséghatékonyság Etch kompatibilitás Ingyenes extrudálás Tüske extrudálás Dip bevonat A radardiagram többdimenziós képet ad arról, hogy a három gyártási folyamat hogyan viszonyul az orvostechnikai eszközök mérnökei számára leginkább releváns kritériumokhoz. A tüskés extrudáló vezetékek az ID tolerancia szabályozásában és a maratási kompatibilitásban , így ez az előnyben részesített választás a precíziós katéterbetétekhez, ahol a méretpontosság befolyásolja az eszköz teljesítményét. A mártott bevonat a lehető legvékonyabb falakat éri el, de alacsonyabb áteresztőképességgel és magasabb egységköltséggel rendelkezik, így a legmegfelelőbb speciális neurovaszkuláris vagy ultraalacsony profilú alkalmazásokhoz. A szabad extrudálás a legjobb költséghatékonyságot és áteresztőképességet kínálja a nagyobb átmérőjű, kevésbé méretigényes csövek számára. A megfelelő eljárás kiválasztása az első kritikus döntés minden egyedi PTFE maratott csőprojektben, mivel ez határozza meg az elérhető méret- és teljesítményspecifikációk határait. PTFE tapadást fokozó technológia: a fontos teljesítménymutatók Az orvostechnikai eszközök mérnökei számára a PTFE tapadást fokozó technológia csak annyira értékes, amennyire számszerűsíthető kötési teljesítményt nyújt. A felületi energiaértékek hasznos proxy, de a tervezési döntéseket meghatározó mérőszámok a lehúzási szilárdság, a lapos nyírószilárdság és a tartási erő – az öregedési és sterilizálási körülmények után mérve, amelyek a valós eszközhasználatot szimulálják. A minősített gyártótól származó, nagy teljesítményű, maratott PTFE csöveknek nagyobb leválási szilárdságot kell mutatniuk 2,5 N/mm ha a katéterköpeny szokásos anyagaihoz ragasztják orvosi minőségű ragasztókkal és a feletti lapnyírási értékekkel 4,0 MPa szabványos tesztkonfigurációkban. Ezeket az értékeket fenn kell tartani az EO-sterilizálás, a gamma-besugárzás (25 kGy) és a 72 órás 37°C-os hidratálás után is – olyan körülmények között, amelyek megismétlik a sterilizálást és az in vivo expozíciót. Hámlási szilárdság megtartása (%) a sterilizálási ciklusok után 0% 20% 50% 75% 100% Alapvonal EO steril Gamma 25kGy Hidratálás 72 óra Kombinált Maratott PTFE (Chemically Treated) Kezeletlen PTFE (Surface Primed Only) A fenti vonaldiagram nyomon követi a lehúzási szilárdság megtartását négy standard kondicionálási forgatókönyv és egy kombinált stressz-protokoll szerint. A kémiailag maratott PTFE megőrzi alapvonali kötési szilárdságának több mint 88%-át kombinált sterilizálás és hidratálás után is , míg a felületi alapozott kezeletlen PTFE körülbelül 38%-ra csökken azonos körülmények között. Ezek az adatok azt szemléltetik, hogy a kémiai maratás miért nem egyszerűen kényelem – megbízhatósági követelmény minden olyan orvostechnikai eszköz esetében, amely sterilizálási ciklusokon és hosszan tartó in vivo vagy in vitro expozíción esik át. A PTFE csőkötési megoldásokat előíró mérnököknek a beszállítói minősítési folyamat részeként be kell kérniük a sterilizálási kondicionálási adatokat, hogy biztosítsák a sajátos ragasztó- és sterilizációs módszerükkel összehasonlítható teljesítményt. PTFE maratott csőragasztási útmutató: Ajánlott ragasztórendszerek Az alábbi PTFE maratott csövek ragasztási útmutatója összefoglalja az orvostechnikai eszközök összeszerelésében a maratott PTFE-vel leggyakrabban használt ragasztókategóriákat, valamint ezek relatív teljesítményjellemzőit: Cianoakrilát (azonnali ragasztó): Gyors kötés, kis kötési területekre alkalmas, korlátozott lehántási szilárdság, nem ajánlott ballonkúp ragasztáshoz nagy felfúvódási nyomás mellett. Kétkomponensű epoxi: Nagy nyírószilárdság, jó vegyszerállóság, hosszabb kikeményedési idő, előnyös a burkolatban és a hozzáférési eszközökben lévő szerkezeti kötésekhez. UV-re keményedő akril: Gyors térhálósodás UV-aktiválással, kiváló kötési konzisztencia a nagy mennyiségű gyártáshoz, kompatibilis a legtöbb maratott PTFE készítménnyel. Orvosi minőségű szilikon: Rugalmas kötőréteg, alkalmas alacsony feszültségű csatlakozásokhoz, korlátozott nyírószilárdság, gyakran használják vízelvezető és folyadékkezelő szerelvényekben. Szerkezeti poliuretán: Kiváló hámlási és nyírási egyensúly, rugalmasság ciklikus terhelés mellett, gyakran használják a többrétegű katéter-öntési folyamatokban. Egyedi PTFE maratott csőmegoldások: mit konfigurálhatnak a gyártók A tapasztalt PTFE maratott csövek orvosi eszközök gyártójával való együttműködés egyik legjelentősebb előnye a testreszabható paraméterek széles skálájához való hozzáférés. Az egyedi PTFE maratott csőmegoldások nem egyszerűen szabványos maratással ellátott törzscsövek – ezek a specifikációk szerint tervezett termékek, amelyeknél több változót a céleszköz pontos követelményeinek megfelelően hangolnak. Dimenziós testreszabás Az egyedi konfigurációk magukban foglalják az OD és ID specifikációt, a falvastagságot, a kúpos profilokat és a hosszúságot. A neurovaszkuláris alkalmazásokhoz használt precíziós PTFE maratott csövekhez olyan szoros ID-tűrésekre lehet szükség, mint ±0,013 mm és a falvastagság egyenletessége jobb, mint ±10%. A több átmérőjű kialakítások – ahol a bélés egy kisebb disztális csúcsról egy nagyobb proximális tengelyre váltanak át – megvalósíthatók merítési bevonattal és speciális tüsketechnikákkal. Rézkarc zóna specifikáció Nem minden alkalmazásnál van szükség maratásra a teljes csőhosszon. A szelektív maratás – csak a proximális vagy távolabbi zónák módosítása, vagy a ragasztható és nem köthető szegmensek váltakozása – lehetővé teszi a gyártók számára, hogy helyspecifikus tapadási tulajdonságokat alakítsanak ki. Ez különösen hasznos ballonkatéter-összeállításnál, ahol a ballonkúp-kötések erős tapadást igényelnek, miközben a tengelytestnek simának kell maradnia a követhetőség érdekében. Színes és radiopaque opciók A PTFE csöveket bárium-szulfáttal vagy bizmut-szubkarbonáttal lehet kialakítani a radiopacitás érdekében, ami lehetővé teszi a katéterbélés fluoroszkópos megjelenítését az elhelyezési eljárások során. A pigmentbetöltéssel történő színkódolás is rendelkezésre áll kitting vagy összeállítás azonosítás céljából, bár a pigment betöltést ellenőrizni kell a biokompatibilitás és a maratási reakcióra gyakorolt hatásának a gyártó által jellemezve. Leggyakrabban kért egyéni paraméterek a PTFE maratott csőrendeléseknél (%) 0 25 50 75 100% 95% OD/ID Spec 88% Falvastagság 72% Full Etch 54% Selective Etch 38% Radiopaque 61% Egyedi hossz A fenti oszlopdiagram az egyedi PTFE maratott csőkonfigurációkat igénylő orvosi eszközök katéterprogramjaiból származó rendelési adatok trendjét tükrözi. Az OD és az ID specifikáció a legáltalánosabban kért paraméter , amely az egyedi megrendelések közel 95%-ában jelen van, hangsúlyozva, hogy a méretpontosság miként vezérli az orvosi katéterek tervezését. A falvastagság specifikációja szorosan követi, mivel a vékonyfalú PTFE maratott csövek előfeltétele a katéterprofil követelményeinek teljesítésének a minimálisan invazív eszközök versenyképes piacain. A szelektív maratás – amelyet az egyéni programok több mint felében kérnek – egyre elterjedtebbé válik, ahogy az eszközarchitektúrák egyre összetettebbek, és a mérnökök igyekeznek optimalizálni a tapadási zónákat anélkül, hogy veszélyeztetnék a nem ragasztott szakaszok nyomon követhetőségét vagy rugalmasságát. A radioapacitás és az egyedi hossz, bár kevésbé általánosan szükséges, jelentős különbségek, amelyek a beszállítókat a prémium készülékprogramokhoz minősítik. A PTFE orvosi csövek minőségi szabványai és szabályozási szempontjai Az orvosi minőségű PTFE maratott csöveknek többrétegű minőségi és szabályozási követelményeknek kell megfelelniük, mielőtt kész orvosi eszközben használhatók. Ezeknek a követelményeknek a megértése elengedhetetlen az orvostechnikai eszközök gyártói számára, amikor egy PTFE maratott csövek gyártóját orvosi eszközökhöz minősítik. A nyersanyagok biokompatibilitása az alapvető követelmény. Az orvosi csövekben használt PTFE-nek meg kell felelnie az USP VI. osztályú vagy ISO 10993 vizsgálati szabványoknak, beleértve a citotoxicitást, a szenzibilizációt, az intrakután reaktivitást és a szisztémás toxicitást. A testtel tartósan érintkező katéterek esetében a szabályozó ügynökségek további vizsgálatokat írhatnak elő – beleértve a szubkrónikus toxicitási és beültetési vizsgálatokat is. Az anyag biokompatibilitásán túlmenően ellenőrizni kell, hogy a marató reagens és a semlegesítési folyamatból visszamaradt vegyszerek nincsenek-e a kész csőben. Kivonható és kioldható anyagok vizsgálata Az FDA és a bejelentett szervezetek egyre inkább elvárják a maratott PTFE csöveket a katéteres eszközök tervezési dokumentációjának benyújtásakor. A precíziós orvosi PTFE maratott csövek beszállítóinak gyártási minőségbiztosítási rendszereit az ISO 13485 szabvány szerint kell tanúsítani, amely az orvosi eszközöket gyártó szervezetekre jellemző minőségirányítási szabvány. Ez a tanúsítás dokumentált folyamatellenőrzéseket, változáskezelési eljárásokat, bejövő és kimenő vizsgálati protokollokat és panaszkezelési rendszereket igényel, amelyek összhangban vannak a szabályozási elvárásokkal a főbb piacokon, köztük az Egyesült Államokban, az EU-ban és Japánban. Standard / Teszt Hatály Alkalmazhatóság ISO 10993-1 Biológiai értékelési keretrendszer Minden pácienssel érintkező alkatrész USP osztály VI Műanyag biokompatibilitás Nyers PTFE gyanta és kész csövek ISO 13485 Minőségirányítási rendszer orvostechnikai eszközökhöz Gyártói képesítés ISO 10993-17 Kivonható anyagok toxikológiai kockázatértékelése Reagenssel érintkező maratott felületek ASTM F2880 Szabványos útmutató a katétercsőhöz Méret- és mechanikai vizsgálat 2. táblázat: Az orvosi PTFE maratott csövek minősítésére vonatkozó legfontosabb minőségi és szabályozási szabványok Hogyan válasszuk ki a megfelelő PTFE maratott csőgyártót az orvosi eszközökhöz Egy minősített PTFE maratott csövek gyártójának kiválasztása orvostechnikai eszközökhöz jóval a méretspecifikációkon túlmutató képességek értékelését igényli. Ugyanilyen fontos szempont a beszállító folyamati szakértelme, minőségi infrastruktúrája, testreszabási sávszélessége és a hatósági beadványok támogatásának képessége. A legfontosabb értékelési kritériumoknak a következőket kell tartalmazniuk: ISO 13485 tanúsítvány állapota , tisztatéri gyártási környezet (ISO Class 7 vagy jobb a precíziós csövekhez), bizonyított képesség kis átmérőjű maratott PTFE csövekben (OD 1,5 mm alatt), folyamatellenőrzési dokumentáció (IQ/OQ/PQ) elérhetősége, valamint katéteres OEM-programokkal kapcsolatos tapasztalatok hasonló terápiás területeken. Ezenkívül a beszállítóknak biztosítaniuk kell a nyomon követhetőséget a nyers PTFE gyanta tételtől a kész csövön keresztül, hogy lehetővé tegyék az anyag teljes nyomon követhetőségét minőségi vizsgálat esetén. A tételspecifikus megfelelőségi tanúsítványok (CoC) a méretadatokkal, a felületi energia mérésével és a lehúzási szilárdsági vizsgálati eredményekkel biztosítják azokat a beérkező ellenőrzési bizonyítékokat, amelyekre az eszközgyártóknak szüksége van a beszállítói minőségi programjaikhoz. A 2014-ben alapított Ningbo Linstant Polymer Materials Co., Ltd. professzionális OEM/ODM orvosi csövek beszállítóként építette ki hírnevét azzal, hogy kizárólag az orvosi polimer csövek extrudálási feldolgozási, bevonási és utófeldolgozási technológiáira összpontosított. Több mint 400 alkalmazottjával és elkötelezett mérnöki csapatával a Linstant támogatja az orvostechnikai eszközök gyártóit a kezdeti megvalósíthatóságtól kezdve a mennyiségi gyártásig, mindhárom gyártási folyamatot – ingyenes extrudálást, tüskés extrudálást és mártási bevonatot –, valamint a PTFE felületmódosítási lehetőségek teljes készletét kínálja. Gyakran Ismételt Kérdések Q1 Mennyi a kémiailag maratott PTFE csövek eltarthatósági ideje? Maratott PTFE tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. Q2 A maratás befolyásolja a PTFE cső belső furatának kenőképességét? A szabványos, csak a külső felületen végzett maratás nem befolyásolja a belső furatot. A marató reagenst kizárólag a cső külső felületére hordják fel, megőrizve a belső PTFE felületet annak jellegzetes alacsony súrlódási együtthatójával (körülbelül 0,04). Azoknál az alkalmazásoknál, ahol a furat részleges módosítása is aggodalomra ad okot, kérje a gyártótól a belső felület kizárására vonatkozó dokumentációt a folyamatérvényesítési csomag részeként. Q3 Milyen ragasztók működnek a legjobban maratott PTFE-vel a katéterkötéshez? Az UV-sugárzással keményedő akrilok és a kétrészes epoxik következetesen a legerősebb kötést biztosítják a maratott PTFE-n, ha orvosi katéterben használják. Az UV-akrilok gyors ciklusidőket kínálnak, amelyek alkalmasak nagy mennyiségű gyártásra, míg a szerkezeti epoxik nagyobb nyírószilárdságot biztosítanak az igényes kötési területeken, mint például a ballonkúp rögzítések. Mindig ellenőrizze a választott ragasztórendszert az adott maratott PTFE-tétellel, mielőtt elkötelezi magát a gyártási ragasztási folyamat mellett. Q4 Használható-e a PTFE maratott csöve FEP hőzsugorral a katéter konstrukciójában? Igen – A PTFE maratott csövet és a FEP hőre zsugorodó csövet gyakran együtt használják a többrétegű katéterépítésben. A PTFE bélés képezi a belső furatot, a fonás vagy tekercselés a maratott külső felületre kerül, és a FEP hőzsugorító segédanyagként vagy külső köpenyként szolgál az újrafolyás során. A maratott felület javítja a köpeny tapadását a bélésszerelvényhez a hőre zsugorodás után, csökkentve a delamináció kockázatát a klinikai igénybevétel során. Q5 Mekkora a minimális falvastagság maratott PTFE csőben? A bemerítési eljárásokkal akár 12-25 mikron vastagságú PTFE bélésfalak is elérhetők. A tüskés extrudálással jellemzően 25–80 mikronos falak állíthatók elő precíziós orvosi alkalmazásokhoz. Az adott alkalmazás gyakorlati minimuma az egységességi követelményektől is függ – a rendkívül vékony falak szigorúbb folyamatszabályozást igényelnek, hogy elkerüljék a lyukhibákat, amelyek veszélyeztetik a katéter bélésének integritását vagy szivárgási útvonalakat hoznak létre. Q6 Hogyan ellenőrizhetem a kapott sok PTFE cső maratási minőségét? A legpraktikusabb bejövő vizsgálati módszer a vízérintkezési szög mérés vagy a dyne oldat nedvesíthetőségi vizsgálata. A megfelelően maratott PTFE vízzel való érintkezési szöge 40°-nál kisebb (szemben a kezeletlen PTFE-nél körülbelül 108°-kal), vagy 50 mN/m feletti dinszintnél nedvesedést kell mutatnia. A gyártás ellenőrzéséhez a gyártási ragasztó- és kötési eljárással végzett lehúzási szilárdsági kuponteszt közvetlen megerősítést nyújt a tételek közötti kötési teljesítmény konzisztenciájáról.
-
17Jun-2026Mi az az orvosi többlumen cső? Teljes útmutató kezdőknekA közvetlen válasz: Mi Medical Multi-Lumen cső Is Az orvosi több lumencső egy precíziósan extrudált polimer cső, amely két vagy több különálló belső csatornát - úgynevezett lumeneket - tartalmaz, amelyek egyidejűleg futnak át egyetlen külső csőtesten. Minden lumen más anyagot, műszert vagy jelet hordozhat egymástól függetlenül, keresztszennyeződés vagy mechanikai interferencia nélkül. Ez az architektúra lehetővé teszi, hogy egyetlen katéter vagy eszközszár egyszerre több klinikai funkciót is végrehajtson: az egyik lumen egy vezetődrótot hordozhat, a második kontrasztanyagot szállít, a harmadik pedig a ballon felfújását kezeli – mindezt a milliméter töredékeiben mért külső átmérőn belül. Azon eszközmérnökök és klinikai beszerzési szakemberek számára, akik először találkoznak ezzel a technológiával, a legfontosabb betekintés a következő: A több lumen cső egyetlen eszközbehelyezési eseményt többfunkciós platformmá alakít , csökkenti az eljárás bonyolultságát, minimalizálja a betegek által okozott traumák számát, és olyan klinikai lehetőségeket tesz lehetővé, amelyeket az egylumenes kialakítás egyszerűen nem képes megismételni. Ez az útmutató a tervezési elveket, az anyagválasztást, a gyártási folyamatokat és a modernitást meghatározó klinikai alkalmazásokat ismerteti Több lumen katéter cső — az alapkoncepcióktól a fejlett specifikációs döntésekig. A többlumen csövek működése: A tervezési alapelvek A többlumenes csövek alapvető tervezési kihívása az, hogy minden lumenhez elegendő keresztmetszeti területet rendeljen, miközben a külső profil elég kicsi marad a tervezett klinikai hozzáférési útvonalhoz. Minden további lumen ugyanazért a rögzített külső átmérőért versenyez, ami azt jelenti A lumen konfiguráció tervezése optimalizálási probléma a lumenszám, az egyedi lumenméret, a lumenek közötti falvastagság (szeptumvastagság) és a külső fal szerkezeti integritásának kiegyensúlyozása. Lumen geometriai és konfigurációs lehetőségek A több lumenű cső nem korlátozódik a koncentrikusan elhelyezett kerek lumenekre. Modern Precíziós extrudált több lumen cső a belső geometriák széles skáláját támogatja, amelyeket az egyes csatornák funkcionális követelményei alapján választanak ki. A gyakori konfigurációk a következők: Szimmetrikus kettős lumen (D-profil): Két egyenlő lumen, amelyeket egy központi szeptum választ el, kiegyensúlyozott áramláseloszlást és egyenlő mechanikai merevséget kínál mindkét oldalon. Gyakori a hemodialízis katéterekben. Aszimmetrikus kettős lumen: Egy nagy lumen az elsődleges áramláshoz vagy az eszköz áthaladásához és egy kisebb lumen a felfújáshoz, aspirációhoz vagy a gyógyszeradagoláshoz. Széles körben használják ballonkatéter-rendszerekben. Koaxiális (koncentrikus) lumen: A belső cső egy külső csőbe ágyazva egy gyűrű alakú külső lument és egy központi belső lument hoz létre. Független belső cső mobilitást igénylő vezetéken keresztüli katéterrendszerekben használatos. Három és négy lumen: Három vagy négy különálló kerek vagy formázott lumen a külső profilon belül. Többfunkciós központi vénás katéterekben és komplex beavatkozási rendszerekben használatos. Excentrikus lumen: Egy nagy, off-center lumen egy vagy több kisebb perifériás lumennel kombinálva. Maximalizálja az áramlási kapacitást az elsődleges csatornában, miközben megőrzi a másodlagos csatorna hozzáférését. A külső csőforma ugyanolyan rugalmas. Míg a kör alakú keresztmetszetek a leggyakoribbak, Medical Multi-Lumen cső Design Guide a gyakorlatba beletartoznak az ovális, vese alakú és nyolcas alakú külső profilok is, amelyek meghatározott anatómiai hozzáférési utakhoz vagy készülékház geometriájához illeszkednek. Ez a méretbeli rugalmasság az egyik elsődleges oka annak, hogy a több lumenű csövek gyorsan elterjedtek a katéter alapú orvostechnikai eszközök kategóriái között. Gyakori több lumen keresztmetszetű konfigurációk Kettős (D-profil) Aszimmetrikus kettős Koaxiális Három lumen A katétertervezésben használt négy leggyakoribb több lumen csőkonfiguráció keresztmetszeti illusztrációi. A fenti keresztmetszeti diagramok szemléltetik, hogy a belső architektúra mekkora eltéréseket mutat a több lumenű kialakítások között. Mindegyik konfiguráció nem egyszerűen esztétikai választás – közvetlenül meghatározza az áramlási sebességet, a mechanikai merevség eloszlását, az összeszerelési követelményeket és a katéter által ellátható klinikai funkciókat. Például a koaxiális konfiguráció lehetővé teszi, hogy a belső cső a külső csőtől függetlenül forogjon vagy csúszhasson, ami kulcsfontosságú követelmény a kormányozható katéterrendszerekben. Ha ezeket a konfigurációkat már az eszközfejlesztési program kezdetén megérti, akkor elkerülhető a költséges tervezési átdolgozás a prototípuskészítés során. Anyagválasztás az orvosi többlumen csövekhez Medical Multi-Lumen cső Material Selection az egyik legkövetkezményesebb döntés az eszközfejlesztési folyamatban. A kiválasztott polimer nemcsak a kész katéter mechanikai viselkedését határozza meg, hanem a biokompatibilitási besorolását, a sterilizálási lehetőségeket, a vegyszerállóságot és a rendelkezésre álló másodlagos feldolgozási lépések körét is. Ellentétben az egylumenes csövekkel, ahol a falvastagság kompenzálhatja az anyagkorlátozást, a több lumenből álló kialakítások kevesebb hibalehetőséget hagynak maguk után – a lumenek közötti vékony válaszfalaknak meg kell őrizniük a szerkezeti integritást anélkül, hogy tömeget növelnének. 1. táblázat: Anyaglehetőségek orvosi többlumenes csövekhez és fő alkalmazási jellemzőik Anyag Rugalmasság Erő Sterilizálás Elsődleges felhasználás PEBA / poliéter blokk amid Magas Mérsékelt EO, Gamma Distális katétervégek, ballonszárak Nylon (PA12) Mérsékelt Jó EO, Gamma Általános katéter aknák, vízelvezetés PEEK Alacsony Nagyon magas EO, Steam, Gamma Szerkezeti tengelyek, nagynyomású lumenek Poliimid (PI) Alacsony-Moderate Nagyon magas EO, Gamma Ultravékony falú, mikrofuratú katéterek FEP / PTFE Mérsékelt Alacsony EO, Gamma, Steam Alacsony-friction liners, chemical-resistant lumens poliuretán (PU) Nagyon magas Mérsékelt EO, Gamma Puha végű katéterek, elvezetés, vénás hozzáférés A fenti anyagtáblázat azt mutatja, hogy egyetlen polimer sem lenne univerzálisan optimális minden többlumenes katéteres alkalmazáshoz. A PEBA és a poliuretán kiváló a rugalmasságtól függő alkalmazásokban, mint például a disztális katétervégek és a lágyszövet-elvezető rendszerek, ahol az anatómiához való alkalmazkodás fontosabb, mint a szerkezeti merevség. A PEEK és a poliimid a spektrum ellenkező végét szolgálja – olyan alkalmazások, ahol a csőnek méretváltozás nélkül kell ellenállnia a nyomó- és oldalirányú erőknek, mint például a vezetőkatéter tengelyei és a nagynyomású infúziós vezetékek. Számos katéter esetében az optimális megoldás két vagy több anyag kombinálása koextrudálással vagy szekvenciálisan összekötött szegmensekkel, amelyek mindegyike megfelel az anatómiai elhelyezkedésének mechanikai követelményeinek. Többlumen anyagalkalmassági radar: kulcsfontosságú műszaki jellemzők Rugalmasság Erő Chem. Ellenállás Biokompatibilitás Sterilizálás PEBA PEEK poliuretán Pontozási skála: 0-100 (normalizált mérnöki teljesítményindex) Radar diagram, amely összehasonlítja a három legszélesebb körben használt több lumen csőpolimert öt mérnöki teljesítménydimenzió között. A fenti radardiagram vizuálisan rögzíti, hogy miért olyan gyakori a több anyagból álló megközelítés a több lumenű katéter tervezésében. A PEBA és a poliuretán uralja a rugalmassági tengelyt – kritikus fontosságú a kanyargós anatómiában navigáló távoli eszközszakaszokhoz –, míg a PEEK a szilárdság, a vegyszerállóság és a sterilizálási kompatibilitás tekintetében a legfelső pozíciót foglalja el. Egyetlen anyagpoligon sem fedi le optimálisan mind az öt tengelyt, éppen ezért tapasztalt Medical Multi-Lumen cső Manufacturer a csapatok anyagkeverékeket vagy szegmentált tengelystratégiákat javasolnak az egypolimeres megoldások helyett az összetett katéterprogramokhoz. Ennek a kompromisszummátrixnak a megértése elengedhetetlen a hatékonysághoz Medical Multi-Lumen cső Material Selection készülékfejlesztés során. A Több lumen csőgyártás Folyamat Megértése a Több lumen csőgyártás Process segít az eszközmérnököknek a reális tervezési specifikációk meghatározásában, a mérettűrési tartományok előrejelzésében és a beszállítói képességek intelligens értékelésében. A fő eljárás a precíziós extrudálás, de a több lumen geometriák összetettsége lényegesen nagyobb mérnöki kifinomultságot igényel, mint az egylumenes csőgyártás. Lépésről lépésre végzett extrudálási folyamat több lumen csőhöz Halj meg tervezés és gyártás: Egy egyedi extrudáló szerszám precíziós megmunkálása a külső csőprofil és az összes belső lumen alakjának meghatározására szolgál. A matrica tervezése a legkritikusabb felfelé irányuló lépés – a szerszámgeometriai hibák közvetlenül átterjednek a kész cső mérethibáira. Összetett több lumen profilok esetén a szerszám tervezése általában számítási áramlási modellezést foglal magában a polimer olvadási viselkedésének előrejelzésére és a szerszámduzzadási hatások korrigálására. Polimer szárítás és keverés: Az orvosi minőségű polimer gyantákat az extrudálás előtt szabályozott nedvességszintre szárítják, hogy megakadályozzák a hidrolitikus lebomlást és a felületi hibákat. A koextrudált több lumen csöveknél két vagy több extruder különböző polimereket táplál egyidejűleg egy kombináló szerszámba. Extrudálás és kalibrálás: A polymer melt is forced through the die under controlled temperature and pressure, forming the continuous tube profile. A calibrator immediately downstream of the die controls the outer diameter and roundness while the tube is still in its semi-molten state. Internal lumen dimensions are maintained by pressurized air or mandrels running through the die pins. Hűtés és kiszállítás: A extrudate passes through a water cooling trough at controlled temperature to set the final dimensions. A puller haul-off unit maintains consistent line speed, which directly controls wall thickness — faster haul-off produces thinner walls and smaller outer diameters. Soron belüli méretmérés: A lézeres mikrometriás rendszerek a gyártás során folyamatosan mérik a külső átmérőt, valós idejű adatokat táplálva a folyamatvezérlő rendszerbe. A falvastagságot és a lumen méreteit időszakos minta-keresztmetszetekkel mérjük optikai mikroszkóppal. Vágás, tekercselés és utófeldolgozás: A kész csöveket meghatározott hosszúságúra vágják vagy tekercsre tekerik. Az utófeldolgozási műveleteket – a csúcsformázást, a lyukasztást, a ragasztást, a bevonatot vagy a lézeres jelölést – a készülék kialakításának megfelelően kell elvégezni. Egyedi többlumen extrudálási szolgáltatások jellemzően minden utófeldolgozási lépést tartalmaznak ugyanazon a gyártási területen belül. Több lumen csőgyártási folyamat Die Tervezés Polimer Felkészülés Extrudálás és Méretezés Hűtés és Haul-off Inline Ellenőrzés utó- Folyamating A six-stage production flow for precision multi-lumen medical tubing from die fabrication through post-processing. A production flow diagram illustrates how multi-lumen tubing manufacturing is a tightly coupled, sequential process where quality at each stage determines the feasibility of the next. Die design is the rate-limiting step for new profiles — design cycles for complex multi-lumen dies may take four to eight weeks, after which the extrusion and inline inspection stages can operate at high throughput. For device manufacturers evaluating suppliers for OEM Medical Multi-Lumen cső , amely bizonyítékot kér a szerszám tervezési képességéről és a folyamatellenőrzési dokumentációról (IQ/OQ/PQ) megbízható különbséget tesz a generalista extruderek és a speciális orvosi csőgyártók között. Klinikai alkalmazások: ahol a több lumen cső egyedülálló értéket biztosít A többlumenes cső nem általános frissítés az egylumenes konstrukciókhoz képest – ez egy olyan klinikai forgatókönyvekhez tervezett architektúra, ahol az egyidejű többfunkciós hozzáférés egyetlen beillesztési ponton keresztül mérhető eljárási vagy betegelőnyt biztosít. A következő alkalmazási területek a legnagyobb mennyiségben és leggyorsabban növekvő felhasználási területet képviselik Több lumen katéter cső a jelenlegi klinikai gyakorlatban. Több lumen cső alkalmazása klinikai alkalmazással (relatív térfogatindex) Központi vénás katéterek (CVC) 92 Balloonkatéter rendszerek 84 Gyógyszerszállító és infúziós rendszerek 76 Hemodialízis katéterek 68 Neurovascularis hozzáférési katéterek 55 Elektrofiziológiai térképező katéterek 42 Relatív volumenindex (0-100) az iparági alkalmazási adatok alapján; nem abszolút piaci részesedési adatok. A centrális vénás katéterek legmagasabb pontszáma a 92-es felvételi indexen, ami tükrözi az intenzív osztályon és a perioperatív ellátásban alkalmazott háromlumenes CVC-tervek több évtizedes klinikai standardját, ahol az egyidejű IV folyadékbevitel, vérmintavétel és külön portokon keresztül történő gyógyszerszállítás napi munkafolyamat-követelmény. A ballonkatéter-rendszerek a 84. helyen a második helyen állnak – lényegében minden, a szívkoszorúér-, perifériás és strukturális szívbeavatkozásokhoz használt vezetéken keresztüli ballonkatéterhez legalább egy kettős lumenű tengelyre van szükség, amely elválasztja a vezetőhuzal lumenét a ballon felfújó lumenétől. A Több lumen cső ballonkatéterekhez A szegmens különösen igényes, mert a felfújási lumennek meg kell őriznie integritását 10-20 atmoszférát meghaladó nyomás alatt az ismételt felfújási ciklusok során. Több lumen cső gyógyszeradagoló rendszerekhez Több lumen cső gyógyszeradagoló rendszerekhez az egyik leggyorsabban növekvő alkalmazási szegmenst képviseli, amelyet a célzott terápia, a kombinált gyógyszerprotokollok és a zárt hurkú infúziós rendszerek kiterjesztése vezérel. Az onkológiai infúziós portokban a kettős lumenű kialakítás lehetővé teszi két inkompatibilis gyógyszer egyidejű beadását külön csatornákon keresztül, amelyek csak a disztális csúcson konvergálnak – megakadályozva a kémiai kölcsönhatást a katéter testén belül. A fájdalomcsillapítás során a több lumenű epidurális katéterek lehetővé teszik a helyi érzéstelenítők és opioidok kombinált infúzióját külön csatornákon keresztül, független sebességszabályozás mellett. Ezen alkalmazások mindegyikéhez olyan csövekre van szükség, amelyekben a lumen integritása, a méretkonzisztencia és a vegyszerállóság a teljes klinikai használati ciklus során megmarad. Vékony falú és kis átmérőjű több lumen cső: tervezés a határokon Vékonyfalú többlumen cső katéterekhez a legigényesebb kategóriát képviseli a több lumen extrudálásban, ahol a tervezők egyszerre minimalizálják a külső átmérőt, maximalizálják az egyedi lumen méretét, és megőrzik a szerkezeti integritást a lumenek közötti válaszfalakban. Egy 1,0 mm-es külső átmérőjű, kettős lumenű csőben a két lument elválasztó válaszfal vastagsága csak 80-120 mikron lehet – a fal olyan vékony, hogy a folyamat bármilyen változása összeesik vagy excentrikussá válik, ami használhatatlanná teszi a csövet. Kis átmérőjű orvosi többlumen cső A 0,5-2,0 mm-es OD tartományban neurointervenciós katéterekben, gyermekgyógyászati eszközökben és szemészeti műszerekben használják, ahol a hozzáférés anatómiája rendkívül kis profilokra korlátozza az eszközt. A konzisztens lumengeometria eléréséhez ezeknél a méreteknél 5 mikron alatti szerszámcsap tűrésre van szükség, az olvadékhőmérséklet egyenletessége plusz-mínusz 1 Celsius-fokon belül a szerszám felületén, és a kihúzási sebesség stabilitása 0,1% alatti ingadozást igényel. Ezek olyan precíziós mérnöki követelmények, amelyeknek csak a speciálisan erre a célra tervezett berendezéssel rendelkező, speciális orvosi csőextruderek tudnak következetesen megfelelni. Minimális septum falvastagság külső átmérő szerint több lumen orvosi csőhöz 0 100 200 300 400 um 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80um OD 0,5 mm 100um OD 1,0 mm 120um OD 1,5 mm 150 um OD 2,0 mm 200um OD 3,0 mm 300 um OD 5,0 mm 380 um OD 8,0 mm A válaszfal minimális falvastagságának értékei tájékoztató jellegűek a kétlumenes PEBA csöveknél; a tényleges minimumok az anyagtól és a lumenszámtól függenek. A column chart makes an important engineering relationship visible: as outer diameter decreases, the minimum achievable septum wall thickness also decreases — but the arány A szeptum vastagsága a cső OD-hoz képest kis átmérők esetén valójában növekszik, ami azt jelenti, hogy a rendelkezésre álló keresztmetszeti terület nagyobb hányadát kell a szerkezeti falakhoz rendelni, nem pedig a funkcionális lumentérhez kis méretekben. 0,5 mm-es külső átmérőnél a 80 um-es válaszfal a cső átmérőjének körülbelül 16%-át veszi fel, míg 8 mm-es külső átmérőnél a 380 um-es válaszfal csak az átmérő 5%-át teszi ki. Ez alapvető korlátja Kis átmérőjű orvosi többlumen cső olyan kialakítás, amelyet az eszközmérnököknek figyelembe kell venniük a mikrokatéteres alkalmazások lumenátmérőjének meghatározásakor. Egyedi többlumen extrudálás: a tervezési specifikációtól a minősített gyártásig Egyedi többlumen extrudálási szolgáltatások lefedi a teljes utat a tervezési specifikációtól a minősített gyártási szállításig, és ennek a folyamatnak a megértése segít az eszközgyártóknak megfelelő projektidőterv és dokumentációs elvárások meghatározásában. A készen kapható csövek beszerzésétől eltérően az egyedi, több lumen extrudálás egy közös tervezési fázissal kezdődik, ahol a csőgyártó mérnöki csapata áttekinti az eszközkövetelményeket, és olyan csőspecifikációt javasol, amely egyensúlyba hozza a klinikai teljesítményt a gyártás megvalósíthatóságával. Medical Multi-Lumen cső Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> Kivetített Multi-Lumen orvosi cső Egylumenes orvosi cső Növekedési index 2019=100; előrejelzett értékek az iparági CAGR-elemzés alapján 2027-ig. A dual-line growth chart above captures a critical market dynamic: A többlumenes csövek iránti kereslet körülbelül 11-14%-kal nő – az egylumenes csövek 5-7%-os arányának közel kétszerese – a következő generációs katéter alapú eszközök növekvő funkcionális összetettsége miatt. Minden új, minimálisan invazív terápiás kategória, amely belép a klinikai gyakorlatba – robotkatéteres abláció, transzkatéteres szelepjavítás, endovaszkuláris gyógyszeradagolás – általában több lumen tengelyes architektúrát igényel, amelyet az egylumenes kialakítás nem támogat. Ez a strukturális keresletnövekedés a kapacitást és a képzettséget szakemberré teszi Medical Multi-Lumen cső Manufacturer egyre versenyképesebb megkülönböztető eszközt kínál a többéves ellátási láncokat építő készülékgyártó cégek számára. Mire számíthat az egyéni extrudálási fejlesztési idővonal? 2. táblázat: A projekt tipikus ütemezése az egyedi többlumenes csövek fejlesztéséhez a specifikációtól a gyártási kiadásig fázis Tevékenységek Tipikus időtartam Tervezés Review Specifikáció áttekintése, DFM ajánlások, anyag megerősítése 1-2 hét Die tervezés és gyártás Vágószerszám tervezés, megmunkálás, kezdeti próbaüzemek 4-8 hét Prototípus extrudálás Mintaelőállítás, méretminősítés, iteráció 2-4 hét Folyamat Validation (OQ/PQ) Folyamat capability demonstration, SPC establishment 3-6 hét Gyártási kiadás Dokumentációs csomag, első gyártási tétel, kereskedelmi szállítás 2-3 hét A development timeline above reflects the practical reality that custom multi-lumen extrusion programs require three to five months from specification sign-off to first production lot for most profiles. Die design and fabrication is the longest individual phase and the one with the greatest variability depending on profile complexity. Device manufacturers who initiate tubing development concurrent with early catheter prototyping — rather than waiting for device design freeze — consistently achieve faster overall program timelines and avoid the schedule risk of late-discovered tubing specification changes. A 2014-ben alapított Ningbo Linstant Polymer Materials Co., Ltd. több mint 400 alkalmazott , integrált ajánlatok Egyedi orvosi többlumen cső fejlesztés és gyártás az OEM/ODM orvosi csőplatformon keresztül. A polimer extrudálás, bevonat és utófeldolgozás terén szerzett mély szakértelemmel a vállalat konstruktív tervezési ajánlásokat ad, amelyek mind a polimer anyagok tulajdonságainak, mind a katéter alkalmazási követelményeinek mélyreható megértésében gyökereznek – segítve az eszközgyártókat abban, hogy a koncepciótól a minősített szállítmány felé haladjanak, kevesebb iterációval és minden szakaszban erősebb folyamatdokumentációval. A legfontosabb tervezési specifikációkat a mérnököknek kell meghatározniuk Mielőtt megközelítené a Medical Multi-Lumen cső Manufacturer Egyedi extrudáló program esetén az eszközmérnököknek egyértelmű válaszokkal kell rendelkezniük a következő specifikációs kérdésekre. A projekt indításakor a hiányos bemenetek a prototípus iterációs ciklusainak és az idővonali késéseknek a leggyakoribb okai a többlumenes csövek fejlesztésében. A lumenek száma és funkciója: Határozza meg pontosan, hány lumenre van szükség, és mit hordozzon mindegyik – vezetődrót, felfújó folyadék, gyógyszer, öntözés, elektromos vezetékek, gáz vagy aspiráció. A funkció meghatározza a minimális lumenméretre és nyomásértékre vonatkozó követelményeket. Külső átmérő és teljes készülékprofil: Adja meg a legnagyobb megengedett OD-t milliméterben vagy francia méretben, a hozzáférési anatómia és a bevezető hüvely kompatibilitása alapján. Minimális lumen azonosító minden csatornához: Azon a legnagyobb objektumon alapul, amelynek át kell haladnia az egyes lumeneken – a vezetődrót külső átmérője, a ballonnyílás illesztése vagy a szükséges áramlási sebesség számítása adott nyomásesés mellett. Anyagszükséglet: A kívánt rugalmassági modulus minden tengelyszakasznál, kémiai kompatibilitás az egyes lumeneken áthaladó folyadékokkal és az eszközgyártási folyamatban használt sterilizációs módszer. Hossz és tengelyprofil: A katéter teljes hossza, függetlenül attól, hogy egyenletes vagy kúpos merevségi profilra van-e szükség, és hogy szükség van-e különböző anyagszegmensekre a tengely hossza mentén. Mérettűrések: Elfogadható OD, ID és falvastagság tűrések, amelyeket a csőnek meg kell felelnie az eszköz összeszereléséhez és a klinikai működéshez. Szigorúbb tűréshatárok elérhetők, de kiterjedtebb folyamatellenőrzést igényelnek, és meghosszabbíthatják a fejlesztés átfutási idejét. Gyakran Ismételt Kérdések 1. kérdés: Mi a különbség a többlumenes és az egylumenes cső között? Az egylumenes csőnek egy belső csatornája van, míg a többlumines csőnek két vagy több különálló belső csatornája van egy külső csőtesten belül. A több lumenű kialakítás lehetővé teszi, hogy egyetlen katéter egyidejűleg szállítson folyadékot, hordozzon vezetődrótokat, és végezzen felfújást vagy leszívást – olyan funkciókat, amelyek egyébként több különálló eszközt vagy behelyezést igényelnének. 2. kérdés: Milyen anyagokat használnak leggyakrabban az orvosi több lumen csövekhez? A most commonly used materials include PEBA (polyether block amide), nylon (PA12), polyurethane, PEEK, and polyimide. Material selection depends on the flexibility, strength, chemical resistance, and sterilization requirements of the specific catheter application. Many designs combine two or more materials in segmented shafts or co-extruded layers. Q3: Hány lumen lehet egy csőben? A gyakorlatban a legtöbb orvosi több lumen katéter tengelye kettő-öt lumenből áll, a kettős és három lumenű kialakítás a leggyakoribb. Nagyobb lumenszám kivitelezhető, de fokozatosan nagyobb külső átmérőkre van szükség a megfelelő septumfalvastagság és lumenáramlási terület fenntartásához, ami korlátozza a kisprofilú hozzáférési alkalmazásokban való alkalmazásukat. 4. kérdés: Testreszabható-e a több lumen csöveket egy adott katéter kialakításhoz? Igen. A tapasztalt OEM orvosi csőgyártók több lumen profilok egyedi extrudálását kínálják meghatározott külső átmérővel, egyedi lumen azonosítókkal, lumen geometriával, anyaggal és falvastagsággal. A profil összetettségétől és az érvényesítési követelményektől függően az egyedi programok általában három-öt hónapot vesznek igénybe a specifikáció aláírásától a minősített gyártási szállításig. 5. kérdés: Milyen tűréshatárok érhetők el kis átmérőjű több lumen cső esetén? A precíziós orvosi többlumenes extrudáláshoz a plusz-mínusz 0,010 mm OD-tűrések és a septum falvastagságának egyenletessége plusz-mínusz 5-10 mikronon belül elérhető jól ellenőrzött gyártási környezetben. Ezek a specifikációk beépített lézermikrometriát, SPC folyamatvezérlést és minősített szerszámszerszámot igényelnek 5 mikron alatti tűréshatárig. 6. kérdés: A több lumen cső kompatibilis az összes szabványos sterilizációs módszerrel? A kompatibilitás a kiválasztott polimertől függ. Az EO gáz és a gamma besugárzás kompatibilis a legtöbb orvosi több lumen csőanyaggal, beleértve a PEBA-t, nejlont, poliimidet és poliuretánt. A gőzautoklávban történő sterilizálás nagyobb hőstabilitású anyagokra korlátozódik, elsősorban a PEEK-re és bizonyos PTFE-alapú szerkezetekre. A sterilizálási módot az anyagválasztás során kell megerősíteni, nem utána.
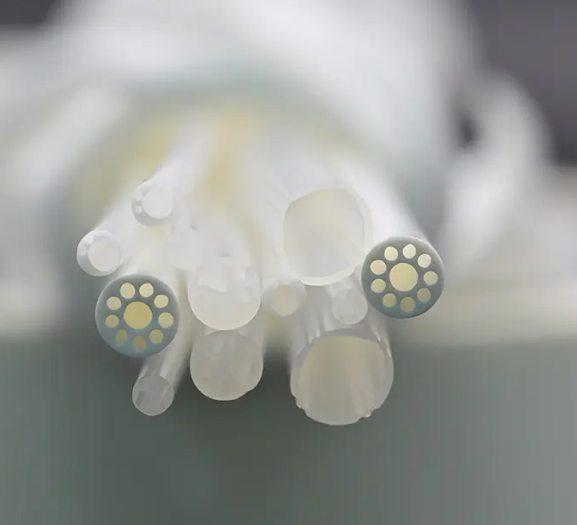
 KAPCSOLATOT
Ha felkeltette érdeklődését termékeink, kérjük lépjen kapcsolatba velünk
- ELÉRHETŐSÉGEK
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- TERMÉKEK
- Orvosi extrudált csövek
- Orvosilag megerősített csövek
- Poliimid
- KANDIKÁL
- Léggömb cső
- Mikro katéter
- Másodlagos folyamatok
- Hőre zsugorodó cső
- Fluoropolimer orvosi csövek
- Endoszkóp
- Negatív nyomású hozzáférési hüvely
- Vezető katéter
- Angiográfiás katéter
- Nagynyomású fonott cső
- Orvosi csövek felületkezelési folyamata
- GYORS LINK
- OTTHON
- RÓLUNK
- TERMÉK
- MEGOLDÁSOK
- OEM/ODM
- HÍR
- ÉRINTKEZÉS
- HÍRKÖZPONT
- Ipari hírek
- Céges hírek
- MOBILTERMINÁL

