A 2,7 Fr-es mikrokatéter átmegy egy egyenes vonalú követési teszten, és még mindig megtörik, amikor először találkozik egy kanyargós csípőartériával. Amikor ez megtörténik, a gyenge láncszem ritkán a lágy disztális csúcs. Ez a proximális tengelyt alkotó hipotumcső, az a komponens, amely meghatározza, hogy ténylegesen mekkora nyomaték és nyomaték éri el a csúcsot, és mennyi veszteséget okoz az ovalizálás, a kihajlás vagy a kötés meghibásodása. A hipocsövek a katéteres anyagjegyzék legtöbbször rosszul meghatározott részei közé tartoznak. A mérőszámok keverednek a milliméteres feliratokkal, a falvastagságot tűrés nélkül adják meg, és a merevségi cél helyett fényképről vágásmintát választanak ki. Az alábbi szakaszok bemutatják, mi az a hipotócső, hogyan lehet összehasonlítani a rozsdamentes acél, a PEEK és a poliimid opciókat, mely méretek hordozzák a valós beszerzési kockázatot, és mit kell ellenőrizni a beszerzési megrendelés feladása előtt. Mi az a hypotube? A hypotube egy precíziós vékonyfalú cső, amelynek a hosszához képest kis külső átmérője van, és amelyet katéter, vezetődrót, tű vagy adagolórendszer tolható, nyomatékátvivő tengelyeként használnak. A szó a hipodermikus csövekből, a tűgyártás mögött meghúzott rozsdamentes acélból származik, és ma már minden tengelyminőségű csövet lefed, amely ugyanazt a mechanikai munkát végzi, beleértve a polimer és megerősített kompozit változatokat is. A rajzokon és a beszerzési rendeléseken két elírás jelenik meg. A hipocsövek általában a malomterméket jelentik: egyenes hosszak vagy húzott cső tekercsek névleges átmérőben. A Hypotube általában a vágás, lézeres profilozás, sorjázás és passziválás után kész alkatrészt jelenti. Amikor a szállító az egyiket árajánlatja, a másikat pedig szállítja, akkor vagy nyers csövet kap, amelyet senki sem tud ragasztani, vagy egy kész aknát, amelynek árát a másodlagos műveletek nélkül kell elvégezni. A vékonyfalú hipocső névleges méretei. A falvastagság és a tűrés a beszállítónként és a normál falú, vékonyfalú vagy extravékony falú megjelölésenként eltérő. Mérő Névleges OD Névleges azonosító Tipikus tengelyszerep 34G 0,16 mm (0,0063 hüvelyk) 0,08 mm (0,0031 hüvelyk) Finom disztális lumenek, mikrohuzalos átjárók 32G 0,23 mm (0,0090 hüvelyk) 0,10 mm (0,0041 hüvelyk) Neurovaszkuláris disztális tengelyek 30G 0,30 mm (0,0120 hüvelyk) 0,15 mm (0,0060 hüvelyk) A mikrokatéter belső tagjai 27G 0,41 mm (0,0163 hüvelyk) 0,21 mm (0,0083 hüvelyk) Kisfuratú szállító aknák 25G 0,51 mm (0,0203 hüvelyk) 0,26 mm (0,0103 hüvelyk) Mikrokatéter proximális tengelyei 23G 0,64 mm (0,0253 hüvelyk) 0,34 mm (0,0133 hüvelyk) Diagnosztikai katéter tengelyek 20G 0,90 mm (0,0354 hüvelyk) 0,58 mm (0,0230 hüvelyk) Vezető katéter belső tagjai 18G 1,27 mm (0,0500 hüvelyk) 0,84 mm (0,0330 hüvelyk) Trokár és bekötőaknák Hypo Tube Materials: Mit vásárol az egyes opciók valójában Az anyagválasztás először a merevségi döntés, a második a biokompatibilitási döntés. Minden elterjedt hypotube anyag már orvosi minőségű anyag, hosszú készüléktörténettel, így az igazi megkülönböztető tényező a mechanikai viselkedés és az, hogy a tengelynek ezután hány folyamatlépésre lesz szüksége. Rozsdamentes acél 304 és 304V A rozsdamentes acél továbbra is az alapértelmezett. A falvastagság egységére vetítve a 193 GPa-hoz közeli rugalmassági modulus adja a legnagyobb lökést, fluoroszkópiával adalékok nélkül is jól látható, a lézervágó táptalp pedig kiforrott. A költségek lejjebb jelentkeznek: passziválás, gondos sorjázás a részecskék visszaszorítása érdekében, valamint a nagyon csekély felületi szennyeződést toleráló tapadó kötések. PEEK A PEEK középen helyezkedik el a 3,8 GPa közeli hajlítási modulusnál a közzétett anyagadatlapok szerint, nagyjából ötvenszer puhább, mint a rozsdamentes acél. Ez az a jellemző, amikor a tengelynek többször meg kell hajolnia, anélkül, hogy meghajolna, meg kell tartania a kialakult ívet, és kompatibilisnek kell maradnia az MRI-vel. A PEEK radioaktív áttetsző, hacsak nincs bárium-szulfáttal vagy volfrámmal keverve, jól tapad a Pebax- és nejlonkabátokhoz, és extrudálás után kiszélesíthető, megdönthető vagy megmunkálható. Azoknál a tengelyeknél, ahol a lágy proximális átmenet vagy a mágneses kompatibilitás számít, teljesen eltávolítja a fém-polimer kötési lépést. Ez az áttekintés a mire használják a PEEK csövet a katéter tengelyeiben további tervezési részleteket takar. PEEK cső A PEEK anyag magas hőmérséklettűrő képességgel rendelkezik, és akár 250 Celsius fokos környezetben is stabilan működik, miközben megőrzi a jó mechanikai tulajdonságokat, beleértve a magas hőmérsékletet is... Termék megtekintése → Poliimid Poliimid is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. Orvosi poliimid csövek Orvosi poliimid csövek exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Termék megtekintése → Közönséges tengelyű polimerek hajlítási modulusa (GPa) PEEK Poliimid PTFE Pebax 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 Az indikatív hajlítási modulus értékek a közzétett polimer adatlapokból származnak. A 304-es rozsdamentes acél körülbelül 193 GPa, és lemaradt a skáláról, így a polimer különbségek olvashatóak maradnak. A csőtől a tengelyig: Hogyan lesz a hypotube-ból katéter? Kevés kész katéter egyetlen hypotubus az agytól a csúcsig. A közös architektúra egy háromzónás tengely: egy merev proximális szakasz, amely a nyomást hordozza, egy megerősített középső rész, amely átadja a nyomatékot, és egy puha disztális rész, amely követi a vezetődrótot anélkül, hogy megsértené az érfalat. Proximális hypotube (PEEK vagy 304 SS) Zsinórral vagy tekercsekkel megerősített középső tengely Distális lágy hegy Egy háromzónás katétertengely sematikus izometrikus képe. Nem méretre. A fém hipocsövek profilozása lézervágással történik, nem pedig anyagcserével. A spirális vágások, a megszakított vágások és az ablakminták a merev csövet rugalmas szegmenssé alakítják, a vágási osztás pedig beállítja a merevségi gradienst. A polimer tengelyek ugyanazt az eredményt érik el különböző eszközökkel: fonott vagy tekercsréteggel, változó átmérőjű köpennyel vagy többrétegű koextrudálással. A fonott konstrukció adott falvastagság mellett a legnagyobb repedést és forgatónyomatékot adja, ezért használják a nyomásálló készülékek. Nagynyomású fonott cső A nagynyomású fonott csövet vagy nagynyomású monitorozó csövet kontrasztanyag és egyéb orvosi oldatok befecskendezésére használják PTCA, PCI eljárások vagy angioplasztika során... Termék megtekintése → Beszerzési kockázatot hordozó méretek és tűrések A legtöbb hipotézis-minőségi hiba inkább méretprobléma, mint anyagprobléma. Négy szám határozza meg, hogy egy tengely összeszerelhető-e és működik-e: külső átmérő, belső átmérő, fal egyenletessége és vágási elem helyzete. A katétertengely specifikációiban látható tipikus értékek. Az elfogadható határértékek az eszköz osztályától, a falvastagságtól és az összeszerelési módtól függenek, ezért a szerszámok vágása előtt írásban állapodjon meg. Paraméter Általánosan meghatározott Miért számít OD tolerancia ±0,013 mm (±0,0005 hüvelyk) Illessze a vezetőkatéterbe vagy a külső köpenybe; kötésvonal rés ID tolerancia ±0,013 mm Vezeték vagy eszköz áthaladása; öblítési és befecskendezési sebesség Fal egyformaság A névleges fal 90%-a vagy jobb Hajlítás alatti megtörési és repedési teljesítmény Egyenesség (dőlésszög) Általában 0,05 mm/100 mm Tipp orientáció, követés, marker sáv igazítás Vágási jellemző pozíciója ±0,1 mm A merevség átmeneti pontja és a feszültségkoncentráció Edge állapot Sorjamentes, sorjázott, passzivált Részecskeképződés és vezetődrót-kopás Felületkezelés Ra 0,4 µm vagy jobb elektropolírozva Súrlódás, tapadás, trombogenitás Három kockázat ismétlődően megjelenik. Először is, a mérő és a metrikus kiírások keverednek: a 25G-s követelmény és a 0,51 mm-es követelmény közel van, de nem azonos, és a különbség a kötési kötésnél látszik. Másodszor, a tűréshatár ellenőrzési módszer nélkül van megadva, és a ±0,013 mm mást jelent, mint egy lézermikrométer, egy optikai komparátor és egy dugaszmérő. Harmadszor, a dőlésszög és a fal egyöntetűsége kimarad a rajzból, noha ez magyarázza a hajlási és hegy-orientációs panaszok aránytalan részét. Fém vs polimer hipocsövek: Funkció szerinti választás Ha a követelmény a maximális nyomás a lehető legkisebb átmérőben, akkor is a rozsdamentes acél nyer. Ha a tengelynek többször meg kell hajolnia megtörés nélkül, használható marad az MRI-szettben, kerülni kell a fém-polimer kötést, vagy kötés nélküli lágy hegyré kell alakulnia, általában a polimer vagy megerősített kompozit hipotocső a jobb megoldás. Az alábbi összehasonlítás az egyes anyagokat 1-től 5-ig értékeli az öt kritérium alapján, amelyek a legtöbb tengelytervezési véleményt befolyásolják. PEEK Poliimid 304 rozsdamentes acél Merevség Rugalmasság Törésállóság MRI kompatibilitás Könnyű ragasztás Nyomás és nyomaték: A 304-es rozsdamentes acél adja a legtöbbet falegységenként; A PEEK-hez és a poliimidhez vastagabb falra vagy fonatrétegre van szükség. Törésállóság: a polimerek szűk hajlítási sugaraknál nyernek; fém függ a vágási mintától és a menetemelkedéstől. Radiopacitás: a rozsdamentes acél alapértelmezés szerint látható; A polimer tengelyekhez radioaktív vegyületre vagy marker sávokra van szükség. Ragasztás: a polimer tengelyek hővel vagy oldószerrel kötődnek a köpenyekhez, míg a fém ragasztást vagy hegesztést, valamint felület előkészítést igényel. Képalkotó kompatibilitás: PEEK és poliimid munka MRI-ben; a rozsdamentes acél nem. Költségszerkezet: a fém alacsonyabb anyagköltséggel és több másodlagos művelettel rendelkezik; A polimernek magasabb az anyagköltsége és kevesebb a folyamatlépése. Mit kell ellenőrizni a Hypotube-rendelés kiadása előtt Három csekk éri a legtöbb drága meglepetést. Kérje az ellenőrzési módszert, ne csak a tűréshatárt. Ugyanaz a ±0,013 mm-es kiírás eltérően viselkedik lézermikrométeren, optikai komparátoron és dugaszolómérőn, ezért nevezze el a módszert a rajzon. Győződjön meg arról, hogy az árajánlat a kész hypocsövekre vagy a malom hosszúságú hipocsövekre vonatkozik. A lézeres profilozás, sorjázás, passziválás és ellenőrzés külön tételek és gyakran külön lehetőségek. Kérjen tételszintű adatokat a fal egyenletességéről és dőlésszögéről, ne csak megfelelőségi tanúsítványt. Ez a két változó felelős a terepen jelentett meghajlási és borravaló-orientált panaszok nagy részéért. A katalóguscső helyett tengelyfejlesztést igénylő programok esetében egy OEM/ODM katéterszár program lefedi a teljes láncot, az extrudálástól és a fonástól a lézeres profilozáson, ragasztáson és ellenőrzésen át egyetlen minőségbiztosítási rendszerben. Ez eltávolítja azokat az érveket, amelyek akkor jelennek meg, amikor a hypotube és a köpeny különböző beszállítóktól származnak, eltérő mérési konvenciókkal. A Ningbo LINSTANT Polymer Materials Co., Ltd-ről A Ningbo LINSTANT Polymer Materials Co., Ltd. 2014-ben alakult, és azóta nemzeti szintű high-tech vállalkozássá nőtte ki magát, több mint 500 professzionális alkalmazottal. A vállalat elkötelezett a hagyományos alkatrész-beszállítói szerep túllépése iránt, törekszik arra, hogy vásárlói termékeinek szerves részévé váljon. Az együttműködésen alapuló tervezési szakaszban a pontos illeszkedéstől a gyártás során a megbízhatóság biztosításáig a LINSTANT mélyen beépül ügyfelei termékeinek alapvető értékláncába, és a katétertechnológiát termékeik alapvető versenyelőnyévé alakítja. Folyamatos technológiai innovációval és szigorú minőségellenőrzéssel biztonságosabb, precízebb és technológiailag fejlettebb testreszabott katéterrendszer-megoldásokat tudunk nyújtani az orvostechnikai eszközöket gyártó cégeknek. A cég egy közel 20 000 négyzetméteres, GMP-kompatibilis tisztateres létesítményből dolgozik, és rendelkezik ISO 13485:2016 tanúsítvánnyal az orvostechnikai eszközök minőségbiztosítására vonatkozóan. A gyártási erőforrások közé tartoznak az egy-, két- és háromrétegű koextrudálási képességgel rendelkező importált extrudáló sorok, a dedikált PEEK extrudáló sorok, fröccsöntő sorok, valamint a fonó-, tekercselő-, bevonó-, hegesztő- és formázóberendezések nagy telepített bázisa. A termékpaletta felöleli az orvosi extrudált csöveket, megerősített csöveket, balloncsöveket, hőre zsugorodó csöveket, fluorpolimer csöveket, PEEK és poliimid alkatrészeket, mikrokatétereket, vezetőkatétereket és angiográfiás katétereket, amelyeket másodlagos folyamatok és felületkezelési szolgáltatások támogatnak. Gyakran Ismételt Kérdések a Hypotubesről Q1. Mire használható a hypotube? A mikrokatéterek, vezetőkatéterek, vezetőhuzalok, tűszerelvények és stentbevezető rendszerek belsejében egy hypotubus képezi a tolható tengelyt. Továbbítja a nyomatékot és a nyomatékot az agytól a távolabbi csúcsig, miközben a tengelyt elég vékonyan tartja ahhoz, hogy áthaladjon a keskeny ereken. Q2. Mi a különbség a hypotube és a hypo cső között? A Hypo cső a malom hosszúságú nyers cső névleges átmérőjű. A hypotube a kész alkatrész vágás, lézeres profilozás, sorjázás és passziválás után. Mindig ellenőrizze, hogy az árajánlat melyikre vonatkozik, mert az ár és a szállítási idő nem ugyanaz. Q3. A polimer cső helyettesítheti a rozsdamentes acél csővezetéket? Sok aknában igen. A PEEK és a poliimid hipocsövek eltávolítják a fém-polimer kötést, növelik az MRI-kompatibilitást és javítják a töréssel szembeni ellenállást. Feladják az axiális merevséget, ezért a hosszabb vagy nagyobb nyomású készülékek általában fonat vagy tekercs megerősítő réteget adnak hozzá. Q4. Mi a legkisebb elérhető hipocsőméret? A standard injekciós mérőeszközök 34G-ig futnak, nagyjából 0,16 mm külső átmérővel és 0,08 mm belső átmérővel. A szűkebb furatok egyedi fejlesztési elemekként léteznek, de ebben a léptékben a falak egységessége és kezelhetősége lesz a korlátozó tényező, nem pedig a rajzolási folyamat. Q5. Mely tűréshatárok számítanak leginkább egy egyedi hipocsőnél? OD és ID tolerancia, fal egyenletessége és dőlésszöge. A falak egyöntetűsége és egyenessége megmagyarázza a legtöbb görbületi és hegyirányú panaszt, mégis ez az a két érték, amelyet legritkábban írnak le a rajzra vagy erősítenek meg a beérkező ellenőrzés során. Q6. Egyedi hipocsöveket és katétertengelyeket gyárt? Igen. A LINSTANT PEEK-ből, poliimidből, PTFE-ből, FEP-ből, PFA-ból, Pebax-ból és TPU-ból polimer csöveket extrudál és dolgoz fel, valamint megerősített tengelyeket, fonott csöveket és többrétegű katéter alkatrészeket épít az ISO 13485:2016 minőségbiztosítási rendszer szerint, mint OEM/ODM partner. A Hypotube kiválasztása jutalmazza a korai döntéseket. Rögzítse a merevségi célt, a falegyenletességi határt és az ellenőrzési módszert a szerszám vágása előtt, és a tengely többi része inkább a számokból, mint a megszokásból következik. Akár lézerprofilú rozsdamentes acél, akár PEEK vagy poliimid tengely, vagy fonott kompozit lesz a végső kialakítás, ugyanaz a három döntés határozza meg, hogyan viselkedik az edényben. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
07Oct-2026A hipotézisek magyarázata: Anyagok, méretek és polimer alternatívák a katéterekhez

-
15Sep-2026Precíziós PEEK CNC megmunkálás: Teljes útmutató az orvosi minőségű alkatrészekhezA PEEK CNC megmunkálás az egyik legmegbízhatóbb út a szűk tűréshatárú, nagy teljesítményű műanyag alkatrészekhez. Az alappolimerekkel ellentétben a PEEK magas hőmérsékleten is megőrzi mechanikai tulajdonságait, ellenáll az agresszív vegyszereknek, és a megfelelő paraméterek használata esetén továbbra is tisztán vág. Az orvostechnikai eszközök mérnökei számára ezt a kombinációt nehéz felülmúlni. Mi teszi a PEEK-et erős jelöltté a CNC megmunkálásban? A PEEK (poliéter-éter-keton) egy félig kristályos, hőre lágyuló műanyag, folyamatos üzemi hőmérséklete 260°C körüli, olvadáspontja pedig közel 343°C. Nagy szakító- és hajlítószilárdságot, kiváló kúszási ellenállást és alacsony nedvességfelvételt kínál, ami kiemelkedő méretstabilitást biztosít a megmunkált alkatrészeknek. Ezek a tulajdonságok megmagyarázzák, hogy az űripartól az orvostudományig miért támaszkodnak a PEEK-re olyan alkatrészek esetében, amelyeknek ellenállniuk kell az ismételt sterilizálásnak, vegyi expozíciónak és mechanikai igénybevételnek. A kitöltetlen PEEK relatív teljesítménye (szemléltető pontszámok tipikus közzétett adatokból) Szakítószilárdság 85 Hajlítószilárdság 80 Hőstabilitás 95 Vegyi ellenállás 90 Kopásállóság 88 A gépészek azt is értékelik, hogy a PEEK többféle minőségben is elérhető – töltetlen, üveggel töltött, szénszálas töltetű és orvosi minőségben. A választás befolyásolja a forgácsképződést, a szerszámkopást és a végső alkatrész tulajdonságait. A töltetlen PEEK a legkönnyebben megmunkálható, és tiszta felületet biztosít, míg a megerősített minőségek merevséget adnak, de keményebb szerszámokat igényelnek. A félig kristályos szerkezet azt is jelenti, hogy az alkatrészek megőrzik mechanikai teljesítményüket a sterilizálási ciklusok után is, ami döntő tényező az újrafelhasználható orvosi műszerek esetében. PEEK CNC megmunkálási bevált gyakorlatok: Mi működik a valódi termelésben A PEEK másként viselkedik, mint a fém vagy a szabványos műanyagok. Inkább hosszú, szálkás forgácsokat állít elő, mint törött forgácsokat, ezért elengedhetetlen a forgácsszabályozás. Az anyag hőérzékeny is: a túl nagy súrlódás helyi olvadást vagy felületi érdességet okozhat. Használjon éles keményfém vagy polikristályos gyémánt (PCD) szerszámokat. A keményfém a legtöbb munkához elegendő; A PCD csökkenti a kopást a töltött PEEK megmunkálásakor. A takarmány és a sebesség számít. Gyakori kiindulási pont 100-150 m/perc vágási sebesség enyhe forgácsterhelés mellett, de mindig egyeztessen az anyagszállítóval. Tartsa hűvösen a vágási zónát levegővel vagy, ahol megengedett, hűtőfolyadékkal. Ez megakadályozza a feszültség okozta repedéseket és megőrzi a toleranciát. Fontolja meg a PEEK nyersanyag lágyítását a befejezés előtt. A 200-220°C-on végzett izzítás megszünteti a belső feszültségeket és javítja a méretstabilitást. Gyakran távolítsa el a szálkás forgácsokat, hogy elkerülje a szerszám köré tekeredését. Dia. 4,0 mm ±0,05 mm 6,0 mm A cső alakú alkatrészek esetében további gondosság szükséges a fal összeomlásának elkerülése érdekében. Részletes fűrészelési és homlokzati tanácsok a címen található útmutatónkban találhatók hogyan kell vágni a PEEK csövet . A gyakorlatban a konzervatív megközelítés – lassabb orsófordulatszám, élesebb szerszám és folyamatos hűtőfolyadék – hozza a legkonzisztensebb eredményeket. Ha a geometria vékony falakat tartalmaz, csökkentse az előtolást a szerszám geometriájának megváltoztatása előtt. Orvosi fokozatú PEEK megmunkálás: mi változik? Az orvostechnikai eszközök gyártói nem kezelhetik ugyanúgy a PEEK-et, mint egy ipari alkatrészt. Az alapanyagnak meg kell felelnie a biokompatibilitási követelményeknek, mint például az USP Class VI vagy az ISO 10993, és a megmunkálási folyamatnak meg kell védenie az alkatrészt a szennyeződéstől. Ez dedikált berendezéseket, szűrt levegőt és fegyelmezett tisztatéri üzemeltetési eljárásokat jelent. Ipari és orvosi minőségű PEEK megmunkálási szempontok Tényező Ipari PEEK Orvosi PEEK Anyagtanúsítás Szabványos adatlap USP VI. osztály / ISO 10993 Környezet Normál bolt Tisztatér (ISO 7 vagy jobb) Szerszámkorlátozások Normál hűtőfolyadék megengedett Minimalizálja a kenőanyag szennyeződését Dokumentáció Alapvizsgálat Teljes tétel nyomon követhetőség és DHR Tipikus használat Repülés, autóipar Katéterek, sebészeti műszerek, implantátumok Tapasztalataink szerint az ipari megmunkálásról az orvosi megmunkálásra való átállás többről szól, mint az anyagtanúsítvány. Olyan kezelőkre van szükség, akik megértik, hogy egyetlen sorja miként tud kompromittálni egy eszközt. Ez az oka annak, hogy a LINSTANT minden kötegnél érvényesített folyamatokat futtat dokumentált nyomon követhetőség mellett. Ahol CNC-vel megmunkált PEEK alkatrészeket használnak orvosi eszközökben A CNC megmunkálású PEEK a modern orvosi eszközökben megjelenik. Megtalálja a katéter szerelvényeiben, az endoszkóp fogantyúiban, a sebészeti eszközök szigetelőiben és a szívsegítő pumpák alkatrészeiben. Az a képessége, hogy újra és újra sterilizálható a mechanikai teljesítmény elvesztése nélkül, ideális fémpótlóvá teszi. A PEEK nyomóterhelés alatt is jól teljesít, ezért megjelenik a szelepülékekben, a szivattyúházakban és a szorítószerkezetekben, ahol a méretstabilitás kritikus. A prototípusok esetében a CNC-megmunkálás gyakran a leggyorsabb módja a terv érvényesítésének, mielőtt a fröccsöntésre térnének át. Ha egy új eszköz prototípusát készíti, vagy gyártásba kezd, a LINSTANT több PEEK termékformával is támogatni tudja Önt, amelyek közvetlenül a CNC munkafolyamatba integrálhatók: CNC-megmunkálású PEEK alkatrészek orvosi eszközök gyártásához Ez a terméklista a CNC munkafolyamatokhoz alkalmas PEEK megmunkálású alkatrészeket tartalmazza, amelyek nagy pontosságot, biokompatibilitást és hőállóságot kínálnak. Ez itt mint közvetlen lehetőség prototípus-készítéshez vagy gyártási futtatáshoz releváns. Termék megtekintése → PEEK cső precíz mérettűréssel és több lumen opciókkal Fedezze fel a 0,10 mm-es belső átmérőjű és 250°C feletti hőmérsékletállóságú PEEK csöveket, valamint a több lumen és balloncsövek változatait. Ideális szív- és érrendszeri, gerincvelői és egyéb beavatkozási alkalmazásokhoz. Termék megtekintése → PEEK fröccsöntő szolgáltatások magas hőmérsékletű, sterilizálható implantátum-alkatrészekhez A PEEK fröccsöntés lehetővé teszi a tisztatéri gyártást, a csontközeli modulust és a radiolucenciát. Ez a szolgáltatás az összetett geometriát, költségellenőrzést és az implantációs előírások betartását igénylő projekteknél kiemelten fontos. Termék megtekintése → A Ningbo LINSTANT Polymer Materials Co., Ltd-ről A Ningbo LINSTANT Polymer Materials Co., Ltd. 2014-ben alakult, és azóta nemzeti szintű high-tech vállalkozássá nőtte ki magát, több mint 500 professzionális alkalmazottal. A vállalat elkötelezett a hagyományos alkatrész-beszállítói szerep túllépése iránt, törekszik arra, hogy vásárlói termékeinek szerves részévé váljon. Az együttműködésen alapuló tervezési szakaszban a pontos illeszkedéstől a gyártás során a megbízhatóság biztosításáig a LINSTANT mélyen beépül ügyfelei termékeinek alapvető értékláncába, és a katétertechnológiát termékeik alapvető versenyelőnyévé alakítja. Folyamatos technológiai innovációval és szigorú minőségellenőrzéssel biztonságosabb, precízebb és technológiailag fejlettebb testreszabott katéterrendszer-megoldásokat tudunk nyújtani az orvostechnikai eszközöket gyártó cégeknek. A CNC-megmunkálású PEEK alkatrészek mellett a LINSTANT egy fedél alatt kínál extrudálást, fröccsöntést, másodlagos műveleteket és felületkezelést. Látogass el hozzánk OEM/ODM oldal hogy lássuk, hogyan kezeljük az egyedi projekteket a tervezéstől az érvényesítésig. Gyakran ismételt kérdések a PEEK CNC megmunkálással kapcsolatban A PEEK-et nehéz CNC megmunkálni? Nem. Éles szerszámokkal és szabályozott hővel a PEEK kiszámíthatóan megmunkál, és tiszta, szűk tűrésű alkatrészeket állít elő. Melyik a legjobb PEEK minőség CNC megmunkáláshoz? A töltetlen természetes PEEK a legkönnyebben megmunkálható; szénnel töltött PEEK növeli a merevséget, de felgyorsítja a szerszám kopását. Milyen tűréseket lehet elérni a PEEK megmunkálással? A kisméretű megmunkált PEEK alkatrészek általában ±0,05 mm-t tartanak. A nagyobb vagy vékony falú alkatrészekhez ±0,1 mm-re lehet szükség. Hogyan viszonyul a PEEK a PTFE-hez vagy a PI-hez? A PEEK erősebb és merevebb, mint a PTFE, és könnyebben megmunkálható, mint a PI, ugyanakkor kiváló hőállóságot kínál. A megmunkált PEEK biztonságos az orvosi eszközök számára? Igen, ha orvosi minőségű PEEK-et használ, és tisztatéri körülmények között, megfelelő folyamatszabályozás mellett gyárt. Miért olyan népszerű a PEEK az orvosi gyártásban? Túléli az ismételt sterilizálást, ellenáll a vegyszereknek, és hosszú távú terhelés mellett is megőrzi mechanikai integritását. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
30Sep-2026A hidrofil bevonat megértése: Hogyan csökkenti a súrlódást az orvosi eszközökbenEgy neurointervencionalista kilencven perce van egy mechanikus trombektómián. Minden alkalommal, amikor a mikrokatéter megkerüli a középső agyi artéria egy kanyarulatát, az érfalhoz érő felületi ellenállás hatására a hegy lemarad a tengely mögött. Az orvos nagyobb előrefelé irányuló erővel kompenzál, ami növeli a falfeszültséget. Pontosan ennek a nehézségnek – az eszköz és az élő szövet közötti súrlódásnak – megoldására fejlesztették ki a hidrofil bevonatokat. A lényegre csökkentve: a hidrofil bevonat a száraz, nagy súrlódású polimer felületet nedves, szinte súrlódásmentes pályává alakítja. Ez a különbség aközött, hogy a katétert homokon át kell tolni, és aközött, hogy átsiklik a vízrétegen. Mi az a hidrofil bevonat? A rövid válasz: a hidrofil bevonat vékony, térhálósított polimer réteg, jellemzően 1–10 µm vastag, és kémiailag kötődik az orvostechnikai eszköz felületéhez. Vízzel vagy vérrel érintkezve felszívja a nedvességet, és kis nyírású gél határréteggé duzzad. Ez a réteg csökkenti a súrlódási együtthatót (CoF) az eszköz-szövet interfészen. A mechanizmus fizikai kémia. A használt polimerek - általában polivinil-pirrolidon (PVP), poliakrilamid vagy polietilén-oxid kopolimerek - olyan funkciós csoportokat hordoznak, amelyek hidrogénkötéseket képeznek vízzel. A nedvesítést követő másodperceken belül hidratált burok képződik a bevont felületen. Terhelés alatt a nyírási elmozdulás a kötött vízrétegen belül történik, nem pedig a szilárd határfelületen. A súrlódás ezért a bevonat nélküli polimer csövekre jellemző 0,3–0,5 tartományról 0,05 alá esik, ami a legtöbb publikált összehasonlításban meghaladja a 90 százalékot. A katéterfal keresztmetszete – izometrikus nézet A rétegek az áttekinthetőség kedvéért elválasztva láthatók Hidrofil fedőlakk (1–10 µm) Nyakkendő réteg / alapozó Szubsztrát (extrudált csőfal) Miért számít a kenőképesség? A kenés nem felszíni észlelés kérdése; ez egy betegbiztonsági paraméter. Az ereken, uretereken és epevezetékeken áthaladó eszközök kölcsönhatásba lépnek a törékeny szövetekkel. A nagy súrlódás az érgörcsöt, az intim sérülését és a katéter agresszívabb kezelésének szükségességét jelenti. Az intervenciós eszköz teljesítményére vonatkozó publikált értékelések következetesen azt mutatják, hogy a bevonatos eszközök lényegesen kisebb behelyezési erőt igényelnek, mint az egyenértékű bevonat nélküli változatok, és ez az erő lassabban növekszik, ha az eszközt ismételten áthelyezik. A nedves súrlódási együttható reprezentatív értékei szemléltetik a különbséget: Nedves súrlódási együttható felülettípus szerint 0.48 0.18 0.15 0.03 Bevonat nélküli Szilikon PTFE Hidrofil Reprezentatív értékek az orvosi eszközök bevonására vonatkozó publikált irodalomból; alacsonyabb jobb. A különbség klinikailag számít. A zökkenőmentesen mozgó eszköz csökkenti az érgörcs, az intim disszekció és az ismételt áthelyezés szükségességét – olyan paraméterek, amelyek közvetlenül befolyásolják az eljárás idejét és a beteg kimenetelét. Hidrofil vs. hidrofób bevonatok A hidrofób bevonatok – például PTFE, szilikon vagy paraffin alapú rétegek – taszítják a vizet és csökkentik a súrlódást azáltal, hogy minimalizálják a felületi tapadást. Száraz körülmények között hatásosak, de CoF-jük nedves vérkörnyezetben általában 0,1 felett marad. A hidrofil bevonatok ellentétes hatást fejtenek ki: vonzzák és megtartják a vizet, így olyan határréteget hoznak létre, amely hidratálás után minden hidrofób felületet felülmúl. A választás a használati kontextustól függ. A vezetődrótoknál továbbra is a PTFE-huzal feletti kialakítások maradnak szabványosak, mert a száraz, alacsony csúszású felület kívánatos. A nedves navigációt igénylő katéterek és hüvelyek esetében a hidrofil rendszerek alacsonyabb és egyenletesebb CoF-et biztosítanak. Főbb különbségek az orvosi eszközök hidrofil és hidrofób bevonási megközelítései között. Tulajdon Hidrofil coating Hidrofób bevonat Víz érintkezési szög >90° Súrlódás nedves állapotban CoF 0,02–0,05 CoF 0,1–0,25 Kenési mechanizmus Hidratált gél határréteg Az alacsony felületi energia taszítja a folyadékot Tipikus használat Katéterek, hüvelyek, mikrokatéterek Vezetőhuzalok, szelepes alkatrészek Hidrofil bevonatkémiák Három polimercsalád uralja az orvosi eszközökhöz használható bevonatok piacát. A PVP-alapú rendszerek a legelterjedtebbek a katétereknél. A nagy vízfelvételt kiváló filmképződéssel egyesítik, és termikusan vagy UV-sugárzással térhálósíthatók. A poliakrilamid bevonatok nagy tartósságot biztosítanak az ismételt törlési tesztek során, így gyakori választás a bevezetőhüvelyekhez és a nagyobb eszközökhöz. PEO-alapú rendszereket használnak, ha hosszabb nedves-száraz kerékpározásra van szükség; lassabb hidratációs kinetikájuk tartós kenőképességet biztosít hosszabb eljárások során. Az aljzat felületi energiája határozza meg a bevonat rögzítésének módját. A nagyenergiájú hőre lágyuló műanyagok, mint például a nylon, a Pebax és a TPU jól tapadnak a plazmaaktiválás után. A fluorpolimerek, mint például a PTFE és a FEP, maratást vagy alapozó kötőréteget igényelnek. A felület-előkészítés kihagyása a gyártás során a bevonat leválásának leggyakoribb oka. A hidrofil bevonatok felhordása Három folyamat lefedi szinte az összes katétert és csövet. A legelterjedtebb mártási bevonat egységes fedést biztosít összetett külső profilokon. A készüléket bevonóoldatba merítik, és szabályozott sebességgel szívják ki; A nedves réteg vastagsága a kivonási sebességtől és az oldat viszkozitásától függ, a tipikus száraz vastagság 2–8 µm. A permetezést akkor írják elő, ha szelektív lefedésre van szükség, például csak a tengely távolabbi szegmensének bevonásához. A belsõ felületkezelés elõnyben részesített módja a kitöltõ és leeresztõ bevonat, amely a katéter lumenjét bevonóoldattal tölti meg, majd leereszti. A folyamatszabályozás többet jelent, mint a kémia kiválasztása. A viszkozitás eltolódása, a magával ragadó buborékok, a páratartalom és a kikeményedési hőmérséklet egyenletessége mind eltolják a végső CoF-et és a tapadási teljesítményt. A LINSTANT speciális felületkezelő gépsorokat üzemeltet a GMP által ellenőrzött létesítményén belül, lehetővé téve, hogy a katéterprojektek egy fedél alatt az extrudált szubsztrátumtól a bevont késztermékig mozogjanak. Vízzel érintkezési szög a felület állapota szerint 20° 40° 60° 80° 72° Bevonat nélküli 35° Plazma kezelt 12° Hidrofil Tipikus értékek PET (polietilén-tereftalát) hordozókhoz; az alacsonyabb szög jobb nedvesítést jelent. Főbb teljesítményelőnyök A hidrofil bevonatok mérhető teljesítményjavulást biztosítanak, amely a készülék teljes életciklusa alatt fennmarad. A munkapadi összehasonlítások során a bevonatos katéterek rutinszerűen 90 százalékkal vagy nagyobb mértékben csökkentik a nedves CoF-et, és ezzel arányosan csökkentik a behelyezési erőt. Ezen kívül: Az erek traumája csökken: az alacsonyabb felületi ellenállás kevesebb endothel denudációt és érgörcsöt jelent. Javul az eszköz vezérlése: az orvosok érezhetik a hegy reakcióját, mivel az oszlop nyomását nem nyeli el a tengely mentén történő súrlódás. Az újrapozícionálás kevésbé traumatikus: az ismételt disztális előrehaladás és visszahúzás lassabb súrlódást eredményez a bevonatos eszközökben, mint a bevonat nélküli vezérlőkben. Teljesítménytulajdonságok – Hidrofil katéter és bevonat nélküli katéter Kenőképesség Tartósság Biocompat. Tapadás Szöveti trauma csökkentése Hidrofil coated Bevonat nélküli Alkalmazások beavatkozási eszközökön keresztül A hidrofil bevonatokat minden olyan helyen határozzák meg, ahol az eszköznek nedves körülmények között egy lumenben kell mozognia. A főbb alkalmazások a következők: Angiográfiás katéterek diagnosztikai képalkotáshoz Balonok és sztentek szállítására használt vezetőkatéterek Mikrokatéterek neurovaszkuláris és perifériás embolizációhoz Ureter hozzáférési hüvelyek és ballonos tágító katéterek Endoszkópos tartozékok, amelyek áthaladnak a munkacsatornákon Mikrokatéter testreszabható merevséggel és lekerekített heggyel Ezt a kis, megerősített katétert a kanyargós erek navigálására tervezték minimálisan invazív eljárások során. Testreszabható keménysége és lekerekített feje olyan alkalmazásokhoz illeszkedik, ahol alacsony súrlódás szükséges a teljes hosszon. Termék megtekintése → A teljesítménykövetelmény alkalmazásonként eltérő. Egy vezetőkatéter például nagy tolhatóságot igényel a proximális végén, de alacsony súrlódást a távoli tengelyen, ahol a vezetéken keresztül halad. Ezzel szemben a mikrokatéternek egyenletesen alacsony súrlódásra van szüksége teljes hosszában, mivel a lézió végső megközelítése szinte mindig a legkanyargósabb. A vezetőkatéter felépítésének részletes ismertetését lásd a műszaki cikkünkben vezetőkatéterek . Angiográfiás katéter a kontraszt adagolásához és a nyomásállósághoz Ez a katéter csatornát biztosít a radiopaque anyagok számára a röntgendiagnosztika során. Fonott rozsdamentes acél konstrukcióval, puha hegyével és 1200 PSI-ig terjedő nyomásállósággal rendelkezik, amely megfelel a különféle teljesítményigényeknek. Termék megtekintése → Súrlódási erő az ismételt beillesztési ciklusok során Relatív súrlódási erő 5 10 15 20 50 100 150 Bevonat nélküli Hidrofil Szemléltető adatok a szimulált használat teszteléséből, ismételt disztális előrehaladással. Hidrofil bevonat partner kiválasztása A hidrofil bevonat kiszervezési partnerének értékelésekor négy szempont számít: Szubsztrát capability — a partner extrudálja a saját csövét, vagy a hordozót máshonnan kell beszerezni? A folyamat érettsége — kérjen CoF és tapadási adatokat a tényleges alapfelületről, ne csak egy adatlapot. Kúra kompatibilitás — ellenőrizze a bevonat kikeményedését az eszköz hőköltségkeretén belül. Sterilizálás érvényesítése — ellenőrizze, hogy az EtO vagy a gamma-ciklusok nem rontják-e a bevonat teljesítményét. A házon belüli extrudálással, bevonattal és másodlagos feldolgozással rendelkező partner jelentősen lerövidítheti a fejlesztési határidőket. LINSTANT OEM/ODM program biztosítja a vertikális integrációt, a polimer kiválasztásától a végső összeszerelésig. Korán beszélje meg a követelményeket, különösen, ha az eszköz szokatlan geometriájú vagy fluorpolimer szubsztráttal rendelkezik. A Ningbo LINSTANT Polymer Materials Co., Ltd-ről A Ningbo LINSTANT Polymer Materials Co., Ltd. 2014-ben alakult, és azóta nemzeti szintű high-tech vállalkozássá nőtte ki magát, több mint 500 professzionális alkalmazottal. A vállalat elkötelezett a hagyományos alkatrész-beszállítói szerep túllépése iránt, törekszik arra, hogy vásárlói termékeinek szerves részévé váljon. Az együttműködésen alapuló tervezési szakaszban a pontos illeszkedéstől a gyártás során a megbízhatóság biztosításáig a LINSTANT mélyen beépül ügyfelei termékeinek alapvető értékláncába, és a katétertechnológiát termékeik alapvető versenyelőnyévé alakítja. Folyamatos technológiai innovációval és szigorú minőségellenőrzéssel biztonságosabb, precízebb és technológiailag fejlettebb testreszabott katéterrendszer-megoldásokat tudunk nyújtani az orvostechnikai eszközöket gyártó cégeknek. Hidrofil bevonat GYIK Q1. Mennyi ideig tart a hidrofil bevonat a katéteren? A jól kikeményedett hidrofil bevonat jellemzően az eljárás időtartama alatt fenntartja a kenőképességét – általában 20 perctől 4 óráig tartó folyamatos nedves érintkezésig. A tartósság a kikeményedés minőségétől, az aljzat tapadásától és a sterilizálástól függ; ismételt ciklus után a súrlódás fokozatosan növekszik, de sok konfiguráció esetén általában 0,1 alatt marad. Q2. Mekkora a hidrofil bevonat súrlódási együtthatója? A nedves CoF általában 0,02–0,05, szemben a bevonat nélküli polimer csövek 0,3–0,5 értékével. A pontos érték az aljzattól, a bevonat vastagságától, a kikeményedési körülményektől és az alkalmazott vizsgálati módszertől függ. Q3. Alkalmazható-e hidrofil bevonat PTFE vagy PEEK csövekre? Igen, megfelelő felület-előkészítéssel. A PTFE kémiai maratást vagy plazmakezelést igényel a bevonat előtt; A PEEK plazmaaktiválás után vagy kompatibilis alapozóval bevonható. A hordozó-bevonat interfész megerősítése a projekt korai szakaszában elkerüli a későbbi ragasztási hibákat. Q4. Hogyan tesztelik a bevonat adhézióját az orvostechnikai eszközök gyártásában? A szabványos módszerek közé tartozik a becsípődési teszt (a bevont felület többszöri összecsípése és a delamináció ellenőrzése), a szalaghúzás tapadási vizsgálata és a pásztázó elektronmikroszkópos keresztmetszet az áztatási vizsgálat után. Q5. A hidrofil bevonat befolyásolja a biokompatibilitást? A bevonat összetevőit az ISO 10993-5 szerint vizsgálják citokompatibilitás szempontjából; a legtöbb kereskedelmi rendszer nem citotoxikus. Mindazonáltal minden eszközkonfigurációt tesztelni kell a végső sterilizációs ciklussal, mivel az EtO vagy a gamma-besugárzás megváltoztathatja a keresztkötések sűrűségét. Q6. Hogyan csökkenti a hidrofil bevonat a súrlódást a katéterben? Nedves állapotban a bevonat polimer mátrixa felszívja a vizet, és csúszós, hidratált gélréteget képez. A nyírás az eszköz és a szövet között ebben a vízben gazdag rétegben lép fel, nem pedig a szilárd-szilárd felületen, ezért a súrlódás több mint 90 százalékkal csökken. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026Gyakorlati útmutató a hegy kialakításához: felhasználások, kiválasztás és legfontosabb szempontokÖn egy új vezetőkatéter tervezésének utolsó szakaszában jár. A tengely jól tol, az ív alakja tartja a nyomát, de a csúcs az első kanyarnál folyamatosan megakad a szimulált anatómián. A legtöbb esetben nem a tengely kialakítása vagy a polimer keverék a probléma, hanem a csúcs kialakítása. A csúcsformázás nem kozmetikai befejező művelet. Ez az a folyamat, amely meghatározza, hogy az eszköz biztonságosan navigálhat-e a kanyargós erekben, áthaladhat-e egy keskeny elváltozáson, vagy hozzáfér-e egy távolabbi ághoz anélkül, hogy sérülést okozna. Az orvostechnikai eszközökkel foglalkozó mérnökök számára az üzenet egyszerű: először szerezze be a hegyet, és az eszköz többi része működni fog. Mi a katéterhegy formálása? A katéterhegy kialakítása hőalapú másodlagos művelet. Egy előextrudált csövet helyeznek egy formázószerszámba, melegítik, amíg a polimer meg nem puhul, újraformázzák a célgeometriát, majd lehűtik, hogy rögzítsék az alakot. A folyamatot négy független változó vezérli: Fűtési hőmérséklet és rámpaprofil Forma rés és tartózkodási idő Axiális erő, vákuum vagy belső légnyomás A hűtési sebesség és a lehűlés utáni eltérés Gyakorlati szempontból a csúcsformálás a katéter disztális végét veszi fel, és azt kúpos, kupola, perem alakú vagy ívelt formává alakítja. A geometria kiválasztása a tervezett klinikai funkciót követi. A puha kúp segít nyomon követni a vezetődróton, a kupola hegye védi az érfalat, az ívelt hegy pedig segíti az eszköz átirányítását. Hol helyezkedik el a csúcsformálás a termelési folyamatban A csúcsformázás általában az extrudálás és a fonás után, valamint a kerékagy vagy a végső ragasztott alkatrészek összeszerelése előtt történik. Ez azt jelenti, hogy a csúcsformálás során talált hibák az upstream hozamot is befolyásolják. A fegyelmezett folyamattervezés megakadályozza az átdolgozási hurkokat. katéter Tipp Felső forma Alsó penész Fűtő Egy katéterhegy formáló formáját bemutató izometrikus illusztráció, amely bemutatja a csövet, a hegy geometriáját, a fűtési zónát és a felső/alsó formafelet. Miért nem elhanyagolható a hegyformálás minősége? A katéterhegy formálása többet befolyásol, mint a készülék megjelenését. Ennek közvetlen következményei vannak: Érrendszeri biztonság. A hegyen lévő éles szél vagy sorja feldarabolhatja az érfalat, vagy embolizációt okozhat. Nyomon követhetőség és keresztezhetőség. A jól formált kúp hatékonyabban fordítja le a nyomatékot és a tolóerőt a kanyargós pályán. Vezetőhuzal és eszköz kompatibilitás. A csúcsgeometria szabályozza, hogy egy vezeték vagy más eszköz milyen könnyen halad át a lumenen. Képalkotási teljesítmény. A villogó vagy szabálytalan hegy műtermékeket hozhat létre a fluoroszkópia vagy az OCT értékelés során. Az összeszerelés robusztussága. A hegyek méretének eltérései megnehezítik a radiopaque marker ragasztását vagy a disztális szakaszhoz való csatlakozást. Röviden, a csúcsformázás az utolsó védelmi vonal a jó eszköz és a jó tervezés között. Ez a felismerés indokolja, hogy a vezető gyártók miért fektetnek be a folyamat jellemzésébe ebben a lépésben. Anyagok kiválasztása hegyformázáshoz Az anyagválasztás minden más változónál jobban mozgatja a folyamatablakot. Minden polimercsaládnak megvan a saját termikus viselkedése, olvadási szilárdsága és zsugorodási profilja. A Workhorse polimerek: Pebax, TPU és Nylon A Pebax (poliéter blokkamid) a lágy katétervégek leggyakoribb anyaga. A 25D és 72D közötti shore keménységi tartomány lehetővé teszi a mérnökök számára a rugalmasság és a nyomatékátvitel egyensúlyát. Egy tipikus alakítóablak 150 °C és 210°C között van, ami elég alacsony ahhoz, hogy csökkentse a hőkárosodást, de elég magas ahhoz, hogy gyorsan formálja a csúcsot. A TPU (termoplasztikus poliuretán) kiváló kopásállóságot biztosít, és radiopaque töltőanyagokkal is összeállítható. A TPU-hegyek általában 160–220 °C-os tartományban készülnek. Alacsonyabb olvadási szilárdsága szűkebb formarést igényel, hogy elkerülje a megereszkedést. A nylon (poliamid) nagyobb oszlopszilárdságot biztosít, és gyakran használják a szerkezetileg igényes hegyekben. A nedvességérzékenység azonban felületi hibákat okozhat, ezért a formázás előtt elengedhetetlen a száraz légkondicionálás. Nagy teljesítményű opciók: PEEK és poliimid A PEEK kiváló választás azokhoz az eszközökhöz, amelyeknek nagy kifáradási szilárdságra és hőállóságra van szükségük. A PEEK csúcsformázásához 340-400°C-os formahőmérséklet szükséges. Mivel a PEEK jobban tágul, mint a szabványos műszaki műanyagok, a formahézagnak lazábbnak kell lennie, hogy megakadályozza a ragadást vagy a sápadtságot. A poliimid nem olvadékképes. Értéke a vékony falú, hőálló aknákban rejlik. A csúcsformázáshoz a gyártók általában ragasztó- vagy oldószeralapú technikákat alkalmaznak. Fluorpolimerek: alacsony súrlódású, korlátozott alakíthatóság A PTFE és a FEP a legjobb kenőképességet és vegyszerállóságot kínálják, de nem folynak szabványos csúcsformázó szerszámban. A PTFE egyáltalán nem feldolgozható olvasztva. A gyakorlatban a fluorpolimer csúcs különálló, kis súrlódású disztális szakasz ragasztásával vagy hőre zsugorodó technológia alkalmazásával érhető el. 1. táblázat A katéterhegy kialakításához használt általános anyagok összehasonlítása. Anyag Shore keménység Kialakítási hőm Kulcsfontosságú kockázat Pebax 25D–72D 150-210°C Termikus lebomlás TPU 80A–95A 160-220°C Olvadék megereszkedése Nylon 30D–65D 170-230 °C Nedvesség érzékenység PEEK 80D–90D 340-400°C Túlmelegedés / ragadás poliimid Merev Nem alakítható Tapadási problémák PTFE / FEP 50D–55D Nem olvadva formázható Nincs ömledék feldolgozás Precíziós balloncsövek orvosi katéterekhez Léggömbcső ±0,01 mm-ig szűk tűréssel és többrétegű opciókkal akár 55 atm felszakítási nyomásig. Alkalmas ballonos dilatációs katéterekhez kardiovaszkuláris és minimálisan invazív eljárásokban, állandó mechanikai tulajdonságokkal. Termék megtekintése → Tipikus kezdő hőmérséklet a katéterhegy kialakításához Pebax 150°C TPU 160°C Nylon 170 °C PEEK 340 °C PTFE N/A PI N/A A hőmérséklet-tartományok az orvosi minőségű polimerek tipikus értékei, amelyeket a gyakori mérnöki referenciákból és a LINSTANT folyamatmérnöki adataiból összegeznek. Ha egy hegynek ballonnal kell működnie, a ballon cső minőségének megválasztása befolyásolja a teljes összeállítást. Sok mérnök olyan partnert keres, aki konzisztens csúcsformáló reakcióval tud balloncsöveket szállítani. A LINSTANT orvosi balloncsövek portfóliója egyrétegű, kétrétegű és háromrétegű opciókat tartalmaz, éppen azért, mert a hegy a különböző falszerkezetek találkozási pontja. Gyakori tippképző hibák és azok megelőzése Gyártási környezetben a csúcsformázó hibák néhány visszatérő családba tartoznak. Ezek korai felismerése megakadályozza a szisztematikus selejtezést. 2. táblázat: Tipikus csúcsképző hibák, kiváltó okok és ellenintézkedések. Hiba Kiváltó ok Ellenintézkedés Sorja / vaku Túl nagy a formarés vagy túl magas a hőmérséklet Csökkentse a hézagot, csökkentse a hőmérsékletet, állítsa be a hűtési sebességet Méretbeli inkonzisztencia Egyenetlen melegítés vagy anyagtétel-változtatás A hőprofil újraminősítése, az anyagtétel ellenőrzése Falvastagság változás Rosszul beállított forma vagy excentrikus cső Igazítsa be a szerszámokat, ellenőrizze a cső koncentrikusságát Tompa vagy hullámos felület Rossz hűtési sebesség vagy túl hosszú tartózkodási idő Lerövidíti a várakozási időt, optimalizálja a hűtési görbét Zárt/összecsukott hegy Túlzott vákuum vagy túlnyomás Egyensúlyozza a belső nyomást és a légtelenítést Hegesztősor Flow front ütközés többrétegű hegyben Állítsa be a formageometriát vagy az anyagkombinációt A mikrokatétereknél a csúcsformálás szabályozása még nagyobb igényt támaszt, mivel a falvastagság gyakran 0,2 mm alatt van. 5°C-os hőmérséklet-ingadozás a tiszta kúpos felületet puha, nem működő hegyré változtathatja. A mikrokatétercsúcs megfelelő kialakítása általában infravörös vagy rádiófrekvenciás melegítést foglal magában, zárt hurkú hőmérséklet-figyeléssel. Megerősített mikrokatéter minimálisan invazív sebészethez Mikrokatéter 1 mm alatti külső átmérővel, testre szabható keménység és átmérő változtatásokkal a kanyargós erek navigálásához. A lekerekített hegy csökkenti a traumát, így ideális neurointervenciós, kardiovaszkuláris és daganatos kezelésekhez. Termék megtekintése → Ha PEEK csövekkel dolgozik, valós a túlmelegedés veszélye. Fejlett szerszámokra van szükség ahhoz, hogy PEEK-et elszenesedés vagy mechanikai tulajdonságainak elvesztése nélkül alakítsanak ki. Az adott anyaggal kapcsolatos részletekért tekintse meg a következő cikkünket csúcsformázó PEEK orvosi cső . A LINSTANT-ról: Egyedi katéterrendszer-partner A Ningbo LINSTANT Polymer Materials Co., Ltd. 2014-ben alakult, és azóta nemzeti szintű high-tech vállalkozássá nőtte ki magát, több mint 500 professzionális alkalmazottal. A vállalat elkötelezett a hagyományos alkatrész-beszállítói szerep túllépése iránt, törekszik arra, hogy vásárlói termékeinek szerves részévé váljon. Az együttműködésen alapuló tervezési szakaszban a pontos illeszkedéstől a gyártás során a megbízhatóság biztosításáig a LINSTANT mélyen beépül ügyfelei termékeinek alapvető értékláncába, és a katétertechnológiát termékeik alapvető versenyelőnyévé alakítja. Folyamatos technológiai innovációval és szigorú minőségellenőrzéssel biztonságosabb, precízebb és technológiailag fejlettebb testreszabott katéterrendszer-megoldásokat tudunk nyújtani az orvostechnikai eszközöket gyártó cégeknek. A LINSTANT egy közel 20 000 m²-es GMP-kompatibilis tisztateret üzemeltet, 15 importált extrudáló sorral, 8 dedikált PEEK extrudáló sorral, 2 fröccsöntő sorral és közel 100 fonó-, rugó-, bevonó- és hegesztőberendezés-készlettel. Ez a kapacitás támogatja mind a kisléptékű kísérleti gyártást, mind a tartós mennyiségi szállítást. Nagy nyomatékú vezetőkatéter fonott szerkezettel Többfokozatú keménységű vezetőkatéter, puha disztális csúcs és fonott nyél a kiváló nyomaték és stabilitás érdekében. Az ultravékony fal és a PTFE belső réteg biztosítja a zökkenőmentes eszközszállítást, amit a GMP-kompatibilis tisztatéri gyártás is támogat. Termék megtekintése → A rajztól a gyártásig: Hogyan lehet méretre szabni egy hegyformázó tervet A csúcsformázó specifikáció gyártásba hozásához több kell, mint egy öntőforma. Ehhez folyamatjellemzés, első cikkvizsgálat és ellenőrzött gyártási paraméterek szükségesek. Egy jó partner meghatározza a folyamatablakot, dokumentálja a kritikus folyamatparamétereket, és támogatja az érvényesítési tevékenységeket. LINSTANT OEM/ODM szolgáltatások lefedi a teljes utat az anyagválasztástól és a szerszámozástól a próbaüzemekig és a sorozatgyártásig. Az európai és észak-amerikai eszközcsapatok számára az előny az egyetlen beszállító házon belüli extrudálással és másodlagos feldolgozással, ami csökkenti az átviteli kockázatokat és lerövidíti az átfutási időt. Gyakran ismételt kérdések a katéterhegy kialakításával kapcsolatban Q1. Mi a katétercsúcs kialakítása? katéter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2. Mely anyagok a legalkalmasabbak a csúcsformázáshoz? Általában Pebax, TPU, nylon és PEEK használatos. A poliimid és a PTFE általában ragasztást vagy mechanikai módszereket igényel a hőformázás helyett. Q3. Mi okozza a csúcsképződési hibákat? Az egyenetlen melegítés, a rossz penészbeállítás, a túlnyomás és az összeférhetetlen anyagminőség a sorja, felvillanás vagy méretproblémák leggyakoribb oka. Q4. Hogyan ellenőrzik a hegyformálás minőségét? Az optikai ellenőrzést, a méretmérést, a szivárgásvizsgálatot és a felszakítási nyomáspróbát általában kombinálják a kialakult csúcs ellenőrzésére. Q5. A LINSTANT kínál egyedi csúcsformázást? Igen. A LINSTANT OEM/ODM programja támogatja az egyedi csúcsformázást a tervezési szakasztól a szerszámfejlesztésig és a mennyiségi gyártásig. Q6. Mi a különbség a billenés és a csúcsformálás között? Tippping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
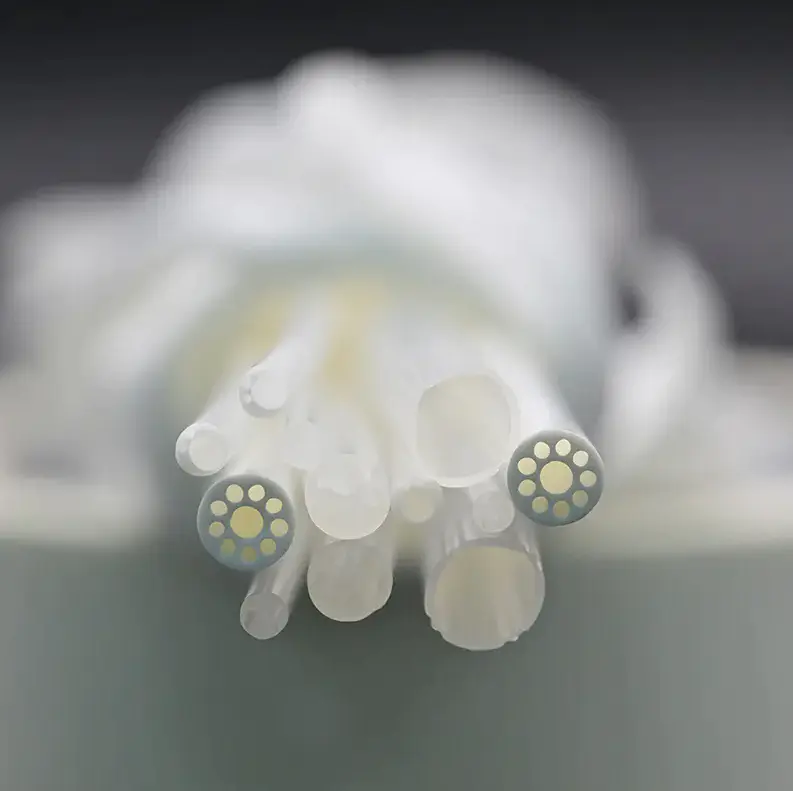
16Sep-2026Poliamid vs poliimid: Főbb különbségek, előnyök és hátrányok az orvosi csövekben és katéterekbenA poliamid és a poliimid közötti választás orvosi katéter komponensként olyan döntés, amely befolyásolja az eszköz teljesítményét, a gyártási költségeket és a szabályozási kockázatot. A gyakorlati válasz egyértelmű: a poliamid a megfelelő választás, ha a rugalmasság, a törésállóság és a költségvetés a prioritás; A poliimid a megfelelő választás, ha a vékonyfalú szilárdság, a hőstabilitás és a méretpontosság kritikus fontosságú. A molekuláris különbség magyarázza a teljesítménybeli különbséget. A poliamid rugalmas amidláncokból áll, amelyek szívóssá és képlékenysé teszik az anyagot, de korlátozzák a hőállóságát. A poliimid merev imidgyűrűket tartalmaz, amelyek jóval magasabb hőmérsékletnek ellenállnak, de csökkentik a szakadási nyúlást. Ebben a cikkben a két polimert összehasonlítjuk az orvosi csövek és katétergyártás során legfontosabb tulajdonságok alapján. Mi az a poliamid (PA)? A poliamid, közismert nejlon, félig kristályos hőre lágyuló műanyag, ismétlődő amidkötésekkel. A leggyakoribb orvosi fokozatok a PA11 és PA12, amelyek a szívósság, a rugalmasság és a feldolgozhatóság egyensúlyát kínálják. A PA6 és PA66 nem beültethető eszközalkatrészekben is használatos, ahol nagyobb merevségre van szükség. A poliamid főbb tulajdonságai a következők: Szakítószilárdság 50 és 90 MPa között, a nedvességtartalomtól és a minőségtől függően. Magas szakadási nyúlás, PA12 esetén gyakran meghaladja a 200%-ot, ami kiváló megtörési ellenállást biztosít vékonyfalú csövekben. Folyamatos üzemi hőmérséklet 100-120 °C, rövid távú csúcsok 150°C körül. 1-3%-os vízfelvétel, ami méretváltozást és a merevség enyhe csökkenését okozhatja. Alacsony anyagköltség és kiváló extrudálhatóság, így a költségérzékeny alkatrészek alapértelmezett választása. Több lumen cső az orvosi katéterek egyidejű eléréséhez A több lumen cső több csatornát tartalmaz egyetlen csövön belül, lehetővé téve a vezetődrótok, gyógyszerek és gázok egyidejű áthaladását. 10-ig testreszabható lumen konfigurációkat, jó mechanikai tulajdonságokat és biokompatibilitást kínál, így alkalmas összetett beavatkozási eljárásokra. Termék megtekintése → Az orvosi eszközök gyártásában a poliamidot széles körben használják rugalmas katéter tengelyekhez, balloncsövekhez és több lumen extrudáláshoz. A PA csöveket gyakran más polimerekkel együtt extrudálják, hogy puha, meghajlásnak ellenálló testet és merev proximális részt hozzanak létre. A poliamid jól működik hőre zsugorodó alkalmazásokban is, ahol alacsony olvadáspontja és jó ragaszthatósága megbízható kötéseket hoz létre. Mi az a poliimid (PI)? A poliimid egy nagy teljesítményű polimer imidgyűrűkkel a gerincében. Hőre keményedő és hőre lágyuló formában egyaránt kapható, és orvosi eszközökben elsősorban vékonyfalú csőanyagként használják katéter tengelyekhez, vezetőkatéterekhez és mikrokatéterekhez. A poliimidek legfontosabb tulajdonságai a következők: A szakítószilárdság 120-200 MPa húzott vagy erősített minőségben. Folyamatos üzemi hőmérséklet 250-300 °C, rövid távú 400°C feletti csúcsokkal. Alacsony szakadási nyúlás (5-15%), nagy tolhatóságot és nyomatékátvitelt biztosít. Nedvességfelvétel 0,3% alatt, a méretek stabilan tartása párás környezetben. Kivételes ellenállás hidrolízissel, oldószerekkel, gamma-sugárzással és EtO-sterilizálással szemben. Orvosi poliimid csövek vékony falakkal és nagy modulussal Az orvosi poliimid cső egyesíti az erőt, a kopásállóságot és az ultramagas hőmérséklet-tűrést. Vékony falai maximalizálják a belső lument, miközben megtartják a magas modulust, megakadályozva a kihajlást a kanyargós anatómiában, ideális neurovaszkuláris és koszorúér-katéterekhez. Termék megtekintése → A nagy modulusú és a vékony fal kombinációja az, ami miatt a poliimid olyan vonzó a neurovaszkuláris katéterek, koszorúér-mikrokatéterek és vezetőkatéterek számára. Az azonos külső átmérőjű vékonyabb fal nagyobb belső lument biztosít a vezetékek keresztezéséhez, míg a magas modulus megakadályozza a kihajlást a kanyargós anatómián keresztül történő navigáció során. Poliamid vs poliimid: fej-fej összehasonlítás Ha ezt a két anyagot egymás mellé helyezzük, azonnal láthatóvá válnak a teljesítménybeli és költségbeli különbségek. Az alábbi táblázat összefoglalja azokat a fő műszaki jellemzőket, amelyeket az eszközgyártóknak értékelniük kell az anyagválasztás során. 1. táblázat: A poliamid (PA) és a poliimid (PI) tulajdonságainak összehasonlítása Tulajdon Poliamid (PA) Poliimid (PI) Kémiai szerkezet amid kötések Imid gyűrűk Folyamatos üzemi hőmérséklet 100-120°C 250-300°C Szakítószilárdság 50-90 MPa 120-200 MPa Szakadási nyúlás 100-300% 5-15% Vízfelvétel 1-3% Sugárzásállóság Mérsékelt Kiváló Vegyi ellenállás Jó az általános oldószerekhez Kiváló to most chemicals Relatív anyagköltség 1x 5-10x Feldolgozási módszer Extrudálás, fröccsöntés Oldatos öntés, speciális extrudálás A hőrés a legnyilvánvalóbb megkülönböztető tényező. A közzétett anyagadatlapok alapján a poliamid 120°C körüli folyamatos üzemelésnél éri el a csúcsot, míg a poliimid 300°C-ig tud működni. A hőhegesztésen, lézerhegesztésen vagy magas hőmérsékletű csúcsformázáson átesett orvostechnikai eszközök esetében ez a különbség meghatározó. 0°C 100°C 200°C 300°C 400°C PA (nylon): 120 °C PI: 300°C Mechanikai és termikus tulajdonságok a gyakorlatban A valós katétertervezésben a polimer cső mechanikai viselkedését a szakítószilárdság, a szakadási nyúlás és a hajlítási modulus határozza meg. A poliamid nagy nyúlása rendkívül ellenállóvá teszi a 0,15 mm-es falcsövet, ha 8-10 mm-es sugárban hajlítják. A poliimid nagy szakítószilárdsága és alacsony nyúlása lehetővé teszi, hogy a 0,05 mm-es falú cső elbírja a disztális anatómia eléréséhez szükséges nyomatékot és nyomóerőt, de megtörhet, ha élesen meghajlik. Termikus Mech Flex Chem Elec Költség poliamid poliimid Ez az oka annak, hogy sok eszköztervező összetett megközelítést alkalmaz. A poliimid tengely biztosítja a tolhatóságot és a nyomatékválaszt, míg egy lágyabb polimer – gyakran poliamid vagy Pebax – a disztális részhez van ragasztva a rugalmasság és a követhetőség javítása érdekében. A poliamid külső réteggel ellátott, PI-vel megerősített cső egyesíti mindkét anyag előnyeit: a vékony falú merevséget a kanyargós anatómia eligazodásához és a rugalmas, megtörést ellenálló hegyet a biztonságos keresztezéshez. Ha mélyebbre szeretné tekinteni, hol nyer a PI a katétertervezésben, olvassa el erről szóló cikkünket az orvosi poliimid csövek legfontosabb teljesítményjellemzői . PI réteg Fal 0,03-0,10 mm Lumen Vezetőhuzal útvonala Költség- és beszerzési szempontok A költség gyakran a döntő tényező a nem kritikus alkalmazásoknál. A poliamid gyanta általában körülbelül egyötöd-tizede kerül az azonos térfogatú poliimid anyagéhoz. Az összetevők összköltsége azonban nem lineárisan skálázódik. A poliimid csövek nagyon vékony falakra extrudálhatók, ami csökkenti az egységnyi hosszra eső anyagfelhasználást. Egy olyan eszköz esetében, ahol a katéter profiljának kisebbnek kell lennie egy francia méretnél, a poliimid teljesítményelőnye messze meghaladja az árprémiumot. A vásárlás szempontjából fontos a nyomon követhetőség és a tolerancia kérdésköre. Az orvosi poliimid csövek ±0,01 mm-ig terjedő ID/OD tűréssel állnak rendelkezésre, míg a poliamid csövek jellemzően ±0,02 és ±0,05 mm tűréssel rendelkeznek. Ezek a tűréshatárok közvetlenül befolyásolják az eszköz végső teljesítményét, és a beszállító minősítése során a specifikáció felülvizsgálatának részét kell képezniük. Egy másik beszerzési tényező a hozam. A poliimid vékonyfalú formában merevebb és törékenyebb, ezért általában kötegelt mennyiségben kezelik, és a tekercselés vagy lézeres feldolgozás során nagyobb lehet a selejt aránya. Ezzel szemben a poliamid elnézőbben dolgoz fel, és gyakran folyamatos tekercsben szállítják, ami csökkentheti a munkaidőt a nagy volumenű gyártás során. A megfelelő anyag kiválasztása katétercsőhöz Ha poliamid és poliimid között választ, használja ezt a gyors döntési útmutatót: Válassza a poliamidot (PA), ha: A készüléknek puha, rugalmas és meghajlásnak ellenálló disztális részre van szüksége. A gyártási folyamat nem teszi ki a csövet 120°C feletti hőmérsékletnek. Az anyagköltség a domináns beszerzési korlát. Az alkatrész egy többrétegű koextrudálás része, ahol kötési szilárdságra és ragasztásra van szükség. Válassza a poliimidet (PI), ha: A katéternek el kell érnie a mély érrendszeri anatómiát, nagy nyomatékkal és tolóképességgel. A cső falának a lehető legvékonyabbnak kell lennie a belső lumen maximalizálása érdekében. A készülék hőalapú feldolgozáson megy keresztül, például csúcsformázáson, hegesztésen vagy hőhegesztésen. A sterilizálás gamma-besugárzással jár, ahol a PI kivételes stabilitást mutat. További kontextusért tekintse meg a következő vitánkat hogy a poliimid cső elég rugalmas-e a katéteres alkalmazásokhoz . PI megerősített cső fonott réteggel a jobb tolhatóság érdekében A PI-vel megerősített csövek egy fonott vagy tekercses réteget integrálnak a poliimid falba, javítva a torziós szabályozást, a rugalmasságot és a tolhatóságot. Ez a kompozit szerkezet kiegyensúlyozott merevséget és lágyságot kínál, alkalmas a precíz navigációt és nyomásállóságot igénylő katéterekhez. Termék megtekintése → A LINSTANT orvosi poliimid csöveket és PI-vel megerősített csöveket egyaránt szállít, lehetővé téve az eszközgyártók számára, hogy a PI merevségét más polimerek rugalmasságával kombinálják egyetlen, testreszabott katéterrendszerben. A Ningbo LINSTANT Polymer Materials Co., Ltd-ről A Ningbo LINSTANT Polymer Materials Co., Ltd. 2014-ben alakult, és azóta nemzeti szintű high-tech vállalkozássá nőtte ki magát, több mint 500 professzionális alkalmazottal. A vállalat elkötelezett a hagyományos alkatrész-beszállítói szerep túllépése iránt, törekszik arra, hogy vásárlói termékeinek szerves részévé váljon. Az együttműködésen alapuló tervezési szakaszban a pontos illeszkedéstől a gyártás során a megbízhatóság biztosításáig a LINSTANT mélyen beépül ügyfelei termékeinek alapvető értékláncába, és a katétertechnológiát termékeik alapvető versenyelőnyévé alakítja. Folyamatos technológiai innovációval és szigorú minőségellenőrzéssel biztonságosabb, precízebb és technológiailag fejlettebb testreszabott katéterrendszer-megoldásokat tudunk nyújtani az orvostechnikai eszközöket gyártó cégeknek. GYIK az orvosi eszközökben használt poliamid kontra poliimidről 1. A poliamid ugyanaz, mint a poliimid? Nem. A poliamid (nylon) amidkötéseket, míg a poliimid imidgyűrűket használ. Jelentősen különböznek hőstabilitásban, mechanikai szilárdságban és költségben. 2. Melyik anyag jobb a katéter tengelyéhez? poliimid is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. Mi a poliimid fő hátránya? Költség and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. A poliamid kibírja az autoklávban történő sterilizálást? A standard PA minőségek lebomlanak magas páratartalom és 150°C feletti hőmérséklet esetén. A hőstabilizált PA12 képes kezelni az ismételt ciklusokat 120-130°C körül. 5. Hogyan viszonyulnak az elektromos szigeteléshez? poliimid is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. Rendelkezésre állnak-e orvosi minőségű poliimid csövek? Igen. Az orvosi minőségű poliimidet széles körben használják katéterekben és vezetődrótokban, és bizonyítottan ellenáll a gamma- és EtO-sterilizálásnak. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026Katétertervezési útmutató: Anyagok, rétegek, tűrések és gyártásA katétertervezés egy kompromisszumos játék. A tolhatóság, a nyomatékszabályozás, a törésállóság, a kenőképesség, a nyomon követhetőség és a röntgensugaras láthatóság egyaránt versenyez ugyanazért a falvastagságért és a lumentérért. A hatékony tervezés leggyorsabb módja nem egyetlen teljesítményszám hajszolása, hanem először a klinikai feladat és az anatómiai útvonal rögzítése, majd a feladatot szolgáló rétegréteg, anyagok és megerősítések kiválasztása. Ezért a tapasztalt eszközcsoportok a katéter tervezését rendszergyakorlatként kezelik, nem pedig csőválasztásként. Vegyünk két példát. A koszorúér-vezető katéternek erős nyomatékátvitelre és puha, atraumás hegyre van szüksége. Ezzel szemben a neurovaszkuláris mikrokatéternek rendkívüli rugalmasságra és alacsony profilra van szüksége, még akkor is, ha ez feláldozza a tolhatóságot. Ugyanazok a nyersanyagok teljesen eltérő módon rendezhetők el, hogy kielégítsék ezeket az ellentétes prioritásokat. Főbb teljesítménycélok a katétertervezésben A tervezési adatok a tervezett anatómiából, a készülék munkahosszából, a szállítási technikából és a cél eléréséhez szükséges merevségi profilból származnak. Ezek a bemenetek, nem pedig a rendelkezésre álló anyagok katalógusa kell, hogy vezéreljék a specifikációt. Az alábbi táblázat a gyakori klinikai területeket térképezi fel az elsődleges tervezési szempontokkal és a tipikus anyagválasztással. 1. táblázat: Klinikai fókusz és a megfelelő katéter tervezési prioritások Klinikai fókusz Elsődleges teljesítménykövetelmények Tipikus anyag/szerkezet választás Koronáriás / Perifériás hozzáférés Nyomatékátvitel, megtörési ellenállás, vezetődrót-kompatibilitás, alacsony profil Megerősített cső PTFE béléssel és Pebax külsővel Neurovaszkuláris mikrokatéter Rugalmasság, követhetőség, puha hegy, alacsony súrlódás Poliimid vagy Pebax tengely tekercserősítéssel és kenő bevonattal Léggömb tágulás Feltörési nyomás, megfelelőség, csúcskötési szilárdság Többrétegű balloncső PET vagy Pebax anyagból Diagnosztikai angiográfia Radiopacitás, áramlási sebesség, sima lumen FEP vagy PTFE bélés zsinórerősítéssel és radiopaque töltőanyaggal Rétegről rétegre épülő architektúra: A teljesítmény gerince A modern intervenciós katéterek háromrétegű elven épülnek fel. A belső bélés sima, alacsony súrlódású üreget hoz létre a vezetőhuzalok és a folyadékok számára. A központi erősítés szabályozza a nyomatékot, a törés- és a törés-ellenállást. A külső köpeny határozza meg a rugalmasságot, a felületi kenést és a biokompatibilitást. A sorrend megfelelő beállítása fontosabb, mint a legdrágább polimer kiválasztása. Bélés Megerősítés Kabát Az erősítés kiválasztása gyakran a fordulópont a katéter tervezésében. A fonott szerkezetek kiváló nyomatékátvitelt, míg a tekercsszerkezetek rugalmasságot biztosítanak a kanyargós anatómiában. Sok hibrid kialakítás mindkettőt kombinálja, hogy a tengelyt a céledényhez hangolja. Fonott megerősített cső a megnövelt nyomatékért és a repedésállóságért Ez a cső fém- vagy szálfonatokat ágyaz be a rétegek közé, növelve a repedési nyomást, az oszlop szilárdságát és a nyomatékátvitelt. Ideális a precíz torziós szabályozást igénylő katéterekhez, például mikrokatéterekhez és irányítható hüvelyekhez. Termék megtekintése → Anyagválasztás: A fontos kompromisszumok Nincs egyetlen legjobb katéteranyag. A PTFE páratlan kenőképességet és vegyszerállóságot biztosít, de nehezen ragasztható, és korlátozott törésállóságot biztosít. A PEEK kiváló merevséggel és biokompatibilitással rendelkezik, vékony falú is lehet, de kevésbé kenhető. A poliimid kiváló a nagy szilárdságú, ultravékony falú alkalmazásokban. A Pebax puha, rugalmas és könnyen feldolgozható, míg a TPU rugalmasságot és széles durométer-tartományt kínál. Kenőképesség Merevség Vékony fal Temp. Ellenállás Törésállóság PTFE PEEK A poliimidet gyakran használják mikrokatéterekben vékony fala és nagy szilárdsága miatt. A fenti radardiagram két gyakori anyag minőségi referenciája; használja kiindulópontként a strukturált összehasonlításhoz, ne a próbapadi tesztelés helyettesítőjeként. Mikrokatéter minimálisan invazív navigációhoz kis erekben 1 mm-nél kisebb külső átmérőjével ez a katéter rugalmasságot és biokompatibilitást kínál az apró erekhez való pontos hozzáférés érdekében. A testreszabható merevség és átmérő változtatások biztonságos áthaladást tesznek lehetővé kanyargós anatómiában. Termék megtekintése → Gyártási tolerancia és másodlagos folyamatok A tervezési szándék csak annyira jó, amennyire a gyártási képesség meg tudja tartani. A 0,02 mm-rel túlméretezett katétertengely a vezetődrót súrlódását okozhatja, míg a 0,02 mm-rel alulméretezett erősítőréteg befolyásolhatja a nyomatékátvitelt. A tűréskezelés az extrudálási folyamattól, az anyag konzisztenciától és a szerszámoktól függ. A többrétegű koextrudálást a teljes keresztmetszet precíz falszabályozására használják, különösen ott, ahol a különböző anyagoknak gyenge pontok nélkül kell kötődniük. Ez a technika az egyik oka többrétegű koextrudálási technológia az orvosi fogyóeszközök iparának középpontjába került. A másodlagos folyamatok funkcionalitást adnak: kiszélesedés a hegyek formálásához, hegesztés ballonokhoz, bevonat a kenésért és hőre zsugorítás az ízületek védelméért. Ha ezeket a lépéseket ugyanabban a tisztatérben hajtják végre, mint az extrudálást, csökken a szennyeződés és a méretbeli eltolódás kockázata, és a végső katéter jobban viselkedik a tervezési modelljéhez. Vezetőkatéter többlépcsős kialakítással és alacsony súrlódású béléssel Fonott szerkezettel rendelkezik a nagy nyomatékért és stabilitásért, valamint puha heggyel az érkárosodás csökkentése érdekében. Az ultravékony fal nagy belső üreggel és PTFE béléssel biztosítja a műszerek zökkenőmentes szállítását. Termék megtekintése → Együttműködés a katéter alkatrészgyártójával A Ningbo LINSTANT Polymer Materials Co., Ltd. 2014-ben alakult, és azóta nemzeti szintű high-tech vállalkozássá nőtte ki magát, több mint 500 professzionális alkalmazottal. A vállalat elkötelezett amellett, hogy túllépjen a hagyományos alkatrész-beszállító szerepén, és az ügyfelek termékeinek szerves részévé váljon. Az együttműködésen alapuló tervezési szakaszban a pontos illeszkedéstől a gyártás során a megbízhatóság biztosításáig a LINSTANT mélyen beépül ügyfelei termékeinek alapvető értékláncába, és a katétertechnológiát termékeik alapvető versenyelőnyévé alakítja. Folyamatos technológiai innovációval és szigorú minőségellenőrzéssel biztonságosabb, precízebb és technológiailag fejlettebb testreszabott katéterrendszer-megoldásokat tudunk nyújtani az orvostechnikai eszközöket gyártó cégeknek. 20 000 m² GMP-kompatibilis tisztatér extrudáláshoz, bevonáshoz és másodlagos feldolgozáshoz 15 importált extrudáló sor többrétegű és több lumen csőhöz, plusz 8 dedikált PEEK extrudáló sor Közel 100 fonó-, rugótekercselő és bevonógép, valamint 40 hegesztő és alakító állomás ISO 13485:2016 tanúsított minőségirányítási rendszer Azoknak a csapatoknak, akiknek gyártópartnerre van szükségük ahhoz, hogy a katéter koncepcióját reprodukálható eszközzé alakítsák át, OEM/ODM együttműködés ez a következő természetes lépés. A LINSTANT támogatja a gyártáshoz szükséges tervezést, az anyagválasztást és a folyamatérvényesítést a mennyiségi gyártás előtt. Gyakran ismételt kérdések a katéter tervezésével kapcsolatban Mi a katéter tervezése? A katéter tervezése a lumenméret, a falvastagság, a rugalmasság, a nyomatékátvitel és a csúcsteljesítmény kiegyensúlyozásának folyamata egy adott klinikai alkalmazáshoz. Ez jellemzően magában foglalja a megfelelő bélés, megerősítés és külső köpeny anyagok kiválasztását. Milyen anyagokat használnak az orvosi katéterekhez? A gyakori orvosi katéteranyagok közé tartozik a PTFE, FEP, PEEK, poliimid, Pebax, TPU és polikarbonát. Mindegyik a kenőképesség, a merevség, a radioapacitás és a feldolgozási viselkedés eltérő kombinációját kínálja. Mi a különbség a fonott és a tekercses katéterek között? A fonás javítja a nyomatékválaszt és a törésállóságot, míg a tekercselés jobb rugalmasságot és ütésállóságot biztosít. A fonat nagy nyomatékú eszközökhöz illik; A tekercselés nagyon rugalmas tengelyekhez illeszkedik. Mi a gyakori tűrés az orvosi katéter csöveivel szemben? Az orvosi csövek tipikus OD és ID tűrései ±0,02 mm és ±0,05 mm között vannak, az anyagtól, a falvastagságtól és a méretektől függően. A szűk tűrések kritikusak a vezetőhuzal kompatibilitása és a felszakítási nyomás szempontjából. Mi a különbség a vezetőkatéter és a mikrokatéter között? A vezetőkatéter stabil, nagy nyomatékú csatornát biztosít az eszközök szállításához. A mikrokatétert a kanyargós anatómiában mély disztális hozzáférésre tervezték, kisebb profillal és nagyobb rugalmassággal. A LINSTANT kínál egyedi katétertervezést és -gyártást? Igen. A LINSTANT OEM/ODM szolgáltatásokat nyújt az orvostechnikai eszközöket gyártó cégek számára, beleértve az extrudált csöveket, megerősített csöveket, balloncsöveket, hőre zsugorodó termékeket és másodlagos műveleteket, mint például bevonat és hegesztés. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 KAPCSOLATOT
Ha felkeltette érdeklődését termékeink, kérjük lépjen kapcsolatba velünk
- ELÉRHETŐSÉGEK
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- TERMÉKEK
- Orvosi extrudált csövek
- Orvosilag megerősített csövek
- Poliimid
- KANDIKÁL
- Léggömb cső
- Mikro katéter
- Másodlagos folyamatok
- Hőre zsugorodó cső
- Fluoropolimer orvosi csövek
- Endoszkóp
- Negatív nyomású hozzáférési hüvely
- Vezető katéter
- Angiográfiás katéter
- Nagynyomású fonott cső
- Orvosi csövek felületkezelési folyamata
- GYORS LINK
- OTTHON
- RÓLUNK
- TERMÉK
- MEGOLDÁSOK
- OEM/ODM
- HÍR
- ÉRINTKEZÉS
- HÍRKÖZPONT
- Ipari hírek
- Céges hírek
- MOBILTERMINÁL

